L'augmentation du volume de production d'emballages peut mettre en évidence des problèmes de couleur et de qualité que les petites séries masquent. Ce guide explique comment systématiser la gestion des nuances, des supports, des autorisations et du contrôle qualité avant que les écarts ne se transforment en un problème coûteux pour la marque.
Un processus d'emballage qui semble parfaitement maîtrisé pour 1 000 boîtes peut devenir extrêmement instable à 100 000. La diversité des dates de fabrication, des fournisseurs, des supports, des couches, des pressions d'impression, des moteurs, des taux d'humidité, des lots d'encre et des processus de finition commence à faire varier légèrement le produit final dans différentes directions.
Et ces distinctions s'accumulent.
Je considère la cohérence des couleurs sur les emballages des produits comme un problème de contrôle des processus, et non comme une simple question de conception. Un superbe échantillon validé confirme que cet échantillon était conforme. Cela ne garantit toutefois pas que le 20e lot de production, un deuxième fournisseur ou un support différent donneront le même résultat six mois plus tard.
C'est là que plusieurs marques en pleine expansion se heurtent à des difficultés.
La dure réalité ? “ Échantillon validé ” n'est pas un système de gestion des couleurs.
Même en très petit nombre, les individus compensent les faiblesses du système.
Un designer vérifie l'échantillon. Un opérateur de l'usine réajuste la presse. Une personne compare la boîte finie à un modèle de référence validé. Si quelque chose semble légèrement anormal, l'équipe en discute et corrige le problème.
Cette approche commence à montrer ses limites lorsque la production s'étend à un grand nombre de fournisseurs, de sites, de produits ou de pays.
Le nombre de variables augmente.
La couleur d'un emballage peut être influencée par le support, la composition de l'encre, le procédé d'impression, l'épaisseur du film d'encre, les problèmes de séchage, le recouvrement, la cadence de production, l'éclairage, ainsi que l'état de la référence de couleur physique elle-même. X-Rite identifie les supports, les procédés d'impression et les types d'encre comme des variables importantes influençant la précision et la cohérence de la teinte des emballages. X-Rite
Que se passe-t-il donc lorsque la même couleur de marque est imprimée sur du carton stratifié dans un point de vente et sur un autre type de carton dans un autre ?
Il est possible d'avoir deux usines disposant de qualifications pratiques qui produisent deux variantes nettement différentes d'une même couleur de marque.
Ce n'est pas toujours un problème lié à l'imprimante.
Il s'agit peut-être d'un non-respect des spécifications.
La première règle à suivre en matière de contrôle des couleurs sur les emballages de produits est simple : définir ce que signifie réellement “ correct ”.
En l'absence d'un objectif clairement défini, chaque prestataire finit par élaborer sa propre analyse.
La correspondance des teintes Pantone pour les emballages peut constituer un langage commun utile, mais les recommandations doivent être adaptées à l'application concrète de l'emballage du produit. Les documents de Pantone établissent une distinction entre les systèmes de teintes destinés au graphisme et ceux spécifiques aux emballages, tandis que ses solutions de contrôle des couleurs mettent en outre l'accent sur des critères quantifiables et des tolérances précisées. Pantone +1
Je définirais sans aucun doute une spécification de couleurs de référence comprenant, le cas échéant :
Cela est important car la référence “ Pantone 123 C ” ne fournit pas à elle seule à une équipe de production toutes les informations dont elle a besoin.
Le substrat a toujours son importance.
L'encre a toujours son importance.
Le processus d'impression reste important.
Et l’aspect final a plus d’importance qu’un simple chiffre figurant dans un fichier de mise en page.
Voici un détail dérangeant dont on a tendance à oublier l'existence.
Votre référence peut elle-même évoluer.
Pantone souligne que les nuanciers physiques peuvent perdre de leur précision en raison de leur manipulation, de la décoloration, d'un stockage inadéquat et de l'exposition à la lumière, et recommande de les remplacer tous les 12 à 18 mois environ. Assistance Pantone +1
Cela donne lieu à une situation de production délicate.
Une usine de fabrication compare l'emballage actuel d'un produit à un ancien modèle de référence. L'imprimeur affirme que les couleurs correspondent. L'équipe chargée de la marque compare le résultat à un modèle de référence plus récent et affirme que ce n'est pas le cas.
Qui a tort ?
Peut-être ni l'un ni l'autre.
Le système de recommandation s'est dévié.
Pour les programmes d'emballage de produits à grand volume, je préférerais donc conserver des références de référence réglementées plutôt que de permettre à chaque fournisseur de conserver son propre “ échantillon de référence ” non officiel.”
La demande doit comporter un identifiant, une date de révision, les besoins en espace de stockage, ainsi que des instructions claires concernant le moment où elle doit être remplacée.
La régularité de la teinte commence avant même que l’encre n’atteigne la presse.
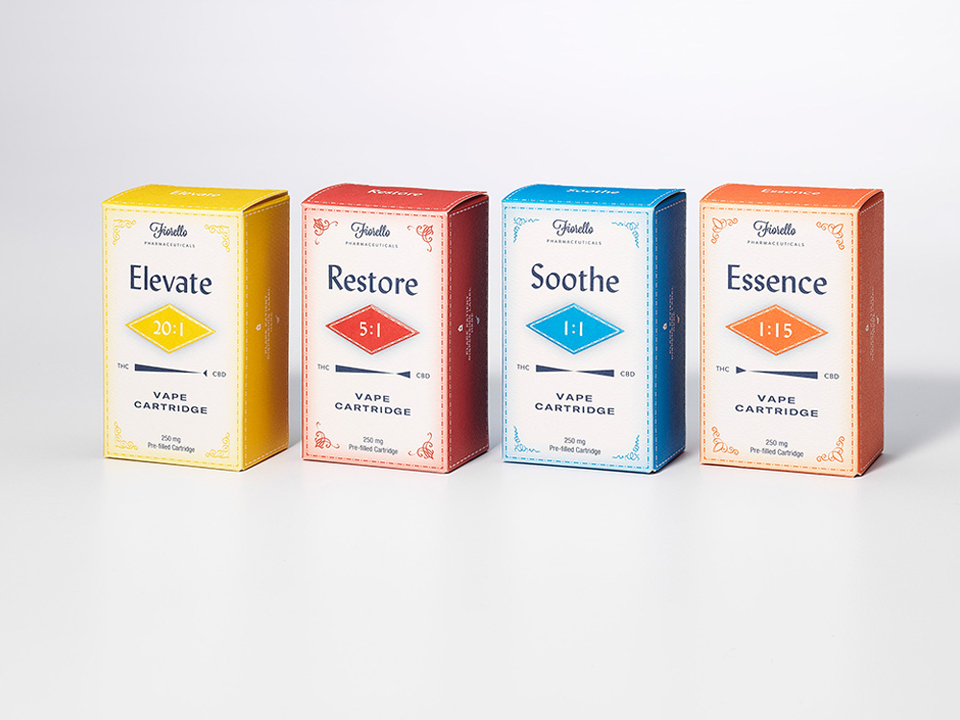
Si l'emballage de votre produit comporte plusieurs couches de carton, de revêtements, de laminages, de films métalliques ou de matériaux recyclés, une même formulation d'encre peut donner lieu à des résultats esthétiques variés.
C'est de la physique élémentaire.
Un panneau extrêmement absorbant peut se comporter différemment d'un panneau recouvert. Un support chaud peut modifier la couleur perçue. Un revêtement mat peut atténuer la saturation esthétique par rapport à une finition brillante. Les surfaces métallisées ou nacrées ajoutent une couche supplémentaire de complexité.
Cela se remarque particulièrement dans le cas des emballages de produits coûteux.
À titre d'exemple, un Coffret cadeau magnétique pour vêtements, recouvert d'une feuille d'or et doté d'un couvercle nacré présente un système esthétique fondamentalement différent de celui d'un carton pliant traditionnel non couché. L'effet métallique, la surface réfléchissante, la pellicule métallisée, l'adhésif et l'aspect nacré du produit influencent tous la façon dont la teinte finale est perçue.
Je ne ferais donc jamais, au grand jamais, la distinction entre l'ombrage et le substrat.
Définissez la combinaison.
Teinte cible + substrat + revêtement + procédé = cahier des charges de fabrication.
L'évaluation esthétique en fait partie.
Cela ne devrait pas constituer l'ensemble du système de contrôle qualité.
La vision humaine s'adapte en fonction de l'éclairage, de l'environnement, de la fatigue et de certaines hypothèses. Deux évaluateurs expérimentés peuvent avoir des avis divergents quant à l'acceptabilité d'une couleur.
C'est pourquoi l'uniformité de la teinte d'un lot à l'autre s'avère beaucoup plus facile à gérer lorsque l'approbation esthétique s'appuie sur des mesures objectives.
Un spectrophotomètre permet d'évaluer la nuance d'une couleur, plutôt que de se fier uniquement à l'avis d'une personne qui dirait : “ Ça a l'air un peu plus foncé. ”
Les valeurs Delta E sont généralement utilisées pour exprimer la différence mathématique entre deux teintes. La tolérance exacte à respecter dépend de la couleur, du produit, du procédé d'impression, des exigences de la marque et de la méthode de mesure.
L'essentiel est de ne pas dépasser une valeur Delta E globale.
L'essentiel est de préciser votre plage appropriée avant la production.
Cette distinction est importante.
Une marque qui prône le slogan “ suivez l’exemple ” a en réalité semé le doute. Une marque qui définit une cible, un critère de mesure, une résistance, un support et un processus d’autorisation a mis en place un système reproductible.
Je préfère prévoir plusieurs contrôles intermédiaires plutôt qu’un seul examen complet à la fin.
Voici à quoi ressemble un processus concret de contrôle qualité des emballages de produits :
| Étape de fabrication | Quels domaines réglementer ? | Preuves typiques |
|---|---|---|
| Œuvre d'art | Spécifications de couleur, gabarit de découpe, illustrations | Données relatives aux œuvres d'art sélectionnées |
| Prépresse | Profils, fractionnements, piégeage, couleurs de position | Preuves numériques |
| Dégustation | Ombre, substrat, conclusion | Exemple concret autorisé |
| Configuration de la presse | Encre, encrage, épaisseur, nuance cible | Fiche technique + dimensions |
| Fabrication | Dérive des couleurs, défauts d'impression, résultat final | Dossiers de contrôle qualité en cours de fabrication |
| Contrôle final | Vue d'ensemble, dimensions, bâtiment et construction | Rapport d'inspection |
| Expédition | État et quantité des produits dans leur emballage | Dernière validation par le contrôle qualité |
L'erreur consiste à attendre l'évaluation finale pour se rendre compte que la teinte était en réalité incorrecte depuis trois jours de production.
D'ores et déjà, vous ne garantissez pas une qualité optimale.
Tu t'entraînes avec des déchets.
Pantone, ça marche.
Pour autant, Pantone ne suffira certainement pas à lui seul à sauver un processus de fabrication mal géré.
La méthode la plus efficace consiste à établir un lien entre la référence de teinte et les conditions réelles de fabrication.
Pantone définit des programmes d'impression certifiés qui couvrent tous les aspects, de la conception à la prépresse en passant par le choix des encres et les processus d'impression, avec des procédures standardisées visant à améliorer la reproductibilité tout au long de la production. Pantone
Ce point de vue est important.
La cohérence de la teinte tout au long des séries de production ne résulte pas simplement du choix d'un code de couleur. Elle s'obtient en maîtrisant les variables liées à ce code de teinte.
Cela revêt d'autant plus d'importance lorsque plusieurs technologies d'impression modernes sont mises en œuvre.
La flexographie, la lithographie équilibrée, l'héliogravure, l'impression électronique et les finitions spécialisées permettent de reproduire exactement la même nuance de couleur souhaitée par la marque, chacune à sa manière.
Les exigences doivent compenser cela.
Il existe des exemples concrets provenant d'entreprises qui ont déjà été confrontées à ce problème.
Dans une étude réalisée en 2023, Perfetti Van Melle a défini un environnement global d'emballage comprenant les étiquettes, le papier d'aluminium, le papier, le carton et les manchons thermorétractables, pour l'ensemble de ses imprimeurs à travers le monde. L'entreprise a mis en place une approche électronique de gestion des couleurs à l'aide d'appareils X-Rite Pantone afin de systématiser le contrôle des couleurs au sein de son réseau. X-Rite
Les résultats publiés sont révélateurs : X-Rite indique que la note de qualité de PVM est passée de 30 à 35 en 2019 à plus de 60 en 2023, tandis que l'entreprise a étendu l'utilisation d'outils de mesure à l'ensemble de ses processus. X-Rite
C'est cette leçon que j'apprécie.
Cette entreprise n'a pas résolu de “ problème rose ” ni de “ souci bleu ”.”
Elle s'est occupée de la système chargé de produire la couleur.
Un autre exemple nous vient d’Asda, qui gère plus de 12 000 références et fait appel à plusieurs fournisseurs d’emballages. X-Rite indique qu'Asda a utilisé ColorCert pour mettre en place une évaluation ciblée et quantifiable de la qualité d'impression, plutôt que de se fier entièrement à une évaluation subjective ; son étude de cas fait état d'une amélioration des scores de qualité pouvant atteindre 200%. X-Rite
Ces chiffres doivent être considérés comme les résultats d'études de cas communiqués par les fournisseurs plutôt que comme des références mondiales du secteur. Mais le principe opérationnel est solide : dès lors que les attentes en matière de qualité supérieure deviennent quantifiables, les fournisseurs peuvent être évalués selon des critères parfaitement identiques.
La couleur ne représente que la moitié de la formule.
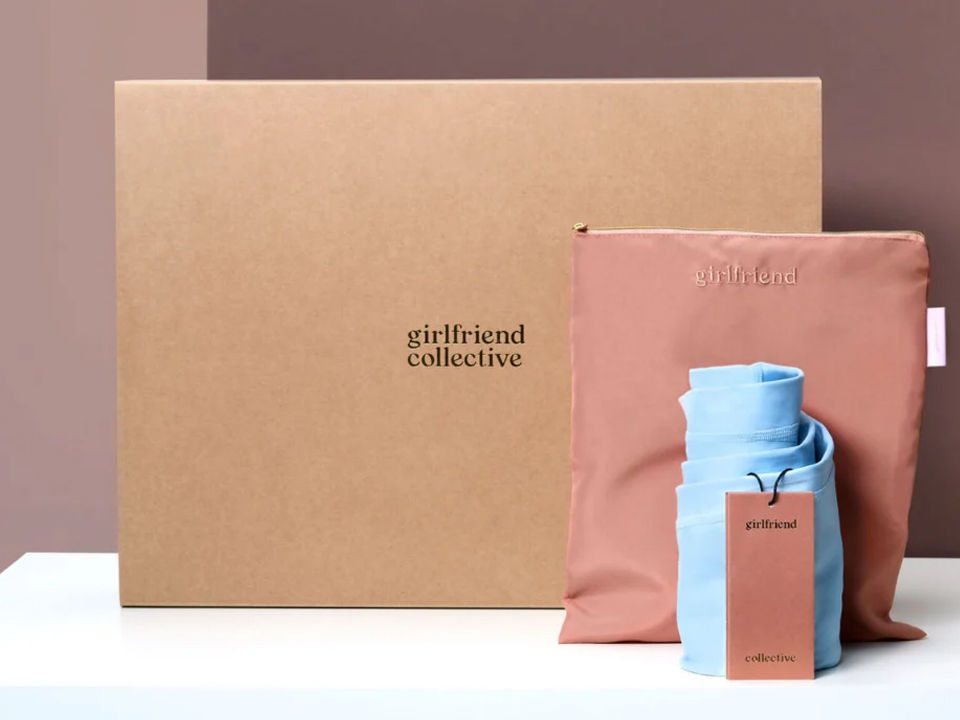
Une boîte peut présenter une excellente uniformité des couleurs tout en donnant l'impression d'être bon marché, car la qualité finale est inégale.
Voir :
Par exemple, un emballage haut de gamme destiné à des bijoux de luxe peut combiner plusieurs de ces éléments en un seul produit. A Coffret cadeau rigide à double porte pour bijoux de luxe, avec insert de présentation comporte bien plus de critères de qualité que la seule couleur.
Ce même concept s'applique à un boîte à bijoux rigide avec feuille d'or et poignée en cristal.
Lorsque les clients interagissent littéralement avec l'emballage des produits, les enjeux deviennent tangibles.
Ils peuvent les sentir.
Dès lors que vous disposez de plusieurs fournisseurs, l'expression “ excellent fournisseur ” devient trop vague pour être utile.
Performances de la procédure.
Une fiche d'évaluation des fournisseurs peut comporter :
| KPI | Les étapes à suivre | Pourquoi est-ce important ? |
|---|---|---|
| Prix du forfait Shade | Pourcentage de la production respectant les tolérances | Mesure la cohérence |
| Autorisation en première étape | Travaux acceptés sans correction | Présente les mesures de sécurité de la procédure |
| Taux de problèmes | Problèmes d'emballage par lot | Mesure la qualité physique |
| Coût des travaux de rénovation | Le secteur manufacturier appelle à une correction | Indique des coûts cachés |
| Expédition dans les délais | Assurer la fiabilité | Lancement de Shields |
| Costume « de l'échantillon à la production » | Résultat final par rapport à l'exemple approuvé | Évolutivité des examens |
| Clôture des mesures correctives | Rapidité de résolution des problèmes récurrents | Protège contre les répliques |
C'est là que le contrôle qualité de l'emballage des produits devient une question de gestion plutôt que de simple inspection.
Si le fournisseur A produit de superbes échantillons mais ne respecte pas systématiquement les tolérances de fabrication, cela a de l'importance.
Si le prestataire B produit des exemples un peu moins remarquables mais respecte systématiquement les spécifications convenues, cela compte aussi.
Les chiffres mettent en évidence cette différence.
L'expansion à l'international pose un problème supplémentaire : chaque site peut progressivement se forger sa propre vision de la marque.
Une imprimante utilise une formulation d'encre légèrement différente.
Un « additional » modifie le calque.
Un troisième utilise une carte différente.
Un quatrième critère évalue la couleur sous différents éclairages.
Six mois plus tard, vous disposez de quatre variantes du même nom de marque.
C'est pourquoi les exigences en matière de couleurs numériques et les spécifications centralisées revêtent une importance particulière. Les produits Pantone définissent les exigences numériques comme un moyen d'élaborer des références mathématiques de teintes pouvant être partagées entre les concepteurs, les imprimeurs, les fournisseurs d'encre et divers autres partenaires de production. smart.pantone.com
L'objectif n'est pas de supprimer l'expertise régionale en matière de production.
Il s'agit de supprimer les définitions régionales de ce qu'on appelle “ suffisamment proche ”.”
C'est là l'un des aspects particulièrement controversés que je soumettrais à l'attention d'une équipe chargée du packaging :
Un design qui a fière allure mais qui s’avère extrêmement difficile à reproduire de manière constante peut constituer un mauvais concept de fabrication.
La mise en page est plutôt réussie.
Un style de réalisation médiocre.
Si un concept d'emballage nécessite cinq encres distinctes, deux effets métalliques, un support difficile à imprimer, plusieurs couches, une utilisation très limitée de feuille d'aluminium et de nombreuses opérations de finition, chaque variable supplémentaire augmente le nombre de façons dont la production peut s'écarter des spécifications.
Dans certains cas, la meilleure solution consiste à simplifier le processus.
A Coffret cadeau en métal pour pince à sourcils, avec insert en velours met en évidence l'autre facette de la question : l'expérience offerte par l'emballage peut toujours s'appuyer sur les matériaux, l'aspect métallique, la structure et un insert haut de gamme, à condition que ces éléments soient considérés comme des spécifications de fabrication ciblées plutôt que comme de simples détails esthétiques.
L'objectif n'est pas d'atteindre un niveau de complexité minimal.
C'est complexité régulée.
Un processus d'autorisation évolutif doit répondre à cinq questions avant le lancement de l'automatisation :
Si l'une de ces questions donne lieu à une réponse différente selon le fournisseur que vous contactez, cela signifie que la procédure n'est pas harmonisée.
Je veillerais également à conserver une version de référence unique du cahier des charges.
Pas cinq fichiers PDF dans cinq boîtes de réception.
Pas de photo sur WhatsApp.
Pas “ l'échantillon que nous avons autorisé la dernière fois ”.”
Une seule exigence contrôlée.
Ce fichier devrait accompagner le projet tout au long de son parcours, de la conception graphique à la fabrication.
Si vous passez d'un conditionnement en petites séries à un volume de production important, je mettrais sans aucun doute le système en place dans cet ordre :
Étape 1 : Verrouiller la cible visuelle.. Définissez la couleur de référence, le substrat, la couche, la surface et l'échantillon de référence.
Action n° 2 : Définir des tolérances quantifiables.. Déterminez précisément comment les aspects liés à la couleur et aux caractéristiques physiques seront évalués avant le début de la production.
Étape 3 : Harmoniser les fournisseurs.. Imposer les mêmes exigences techniques à toutes les usines agréées.
Étape 4 : Valider les échantillons de fabrication.. Ne partez pas du principe que le fait d'autoriser la réalisation d'une œuvre d'art équivaut à donner son accord.
Étape 5 : Évaluer le premier lot de production.. Recueillez des données objectives, pas seulement des photos.
Action 6 : Afficher les variantes d'un lot à l'autre.. Essayez de repérer des tendances plutôt que d'attendre que des échecs évidents se produisent.
Action n° 7 : Consigner les mesures de remise en état.. Chaque défaillance récurrente devrait donner lieu à une modification des procédures, et non à une énième réunion de crise.
Conseil n° 8 : procédez régulièrement à un audit.. Une procédure qui fonctionnait correctement à 10 000 unités peut nécessiter des modifications à 100 000.
Pour les projets d'emballage exceptionnels, ce cadre devrait englober la structure et la finition, ainsi que la couleur.
A boîte à allumettes « Stiff Competition » avec doublure en satin et ruban, par exemple, intègre dans l'équation de la qualité le choix des matériaux, le pliage, la fabrication à partir de carton rigide, l'impression et l'assemblage. Ces aspects doivent être précisés et vérifiés, au même titre que la teinte.
L'uniformité des couleurs des emballages des produits ne s'obtient pas en demandant à une usine de fabrication de “ fabriquer chaque lot exactement de la même manière ”.”
Cette directive est trop vague.
L'uniformité repose sur des critères, des mesures, des matériaux contrôlés, des résistances définies, des processus reproductibles, la responsabilité des fournisseurs et des étapes d'homologation rigoureusement encadrées.
Les meilleures opérations d'emballage ne reposent pas sur le fait que quelqu'un ait un œil particulièrement affûté.
Ils mettent au point des systèmes permettant d'obtenir systématiquement le résultat escompté.
Quelle est la véritable différence entre un emballage de produit capable de s'adapter à la croissance et un emballage qui ne résiste qu'aux premières commandes ?.
La cohérence des couleurs d'emballage consiste à reproduire de manière contrôlée la couleur d'une marque ou d'un produit sur l'ensemble des emballages, quelles que soient les dates de fabrication, les fournisseurs, les supports, les procédés d'impression et les lieux de production, tout en maintenant l'aspect final dans les limites d'une tolérance visuelle et mesurable convenue. Elle nécessite des références de couleur, des produits, des méthodes de mesure, des conditions d'éclairage et des procédures de contrôle qualité normalisés.
Pour garantir la cohérence des nuances des emballages de produits à grande échelle, il est nécessaire de systématiser la référence de couleur, le support, le système d’encre, le procédé d’impression, les spécifications de finition, la méthode de mesure et les tolérances acceptables avant le début de la production, puis d’appliquer ces mêmes contrôles chez chaque fournisseur et dans chaque site de production. Des mesures régulières et des validations documentées permettent d’éviter que de légères différences ne se transforment en incohérences perceptibles au niveau de la marque.
Le moyen le plus efficace de contrôler l'uniformité de la couleur d'un lot à l'autre consiste à comparer chaque lot de production à un échantillon de référence normalisé, en s'appuyant sur des critères de mesure définis et des tolérances d'acceptation, plutôt que de se fier uniquement à une évaluation esthétique. Cela permet de mettre en place un système de contrôle « conforme/non conforme » impartial et facilite la détection des variations de teinte avant que de grandes quantités ne soient mises en œuvre.
Pantone fournit des références de teintes normalisées et des outils de gestion des couleurs ; toutefois, Pantone ne suffit pas à lui seul à garantir la cohérence des couleurs sur les emballages, car l’aspect final dépend des supports, des encres, des procédés d’impression, des vernis, de l’éclairage et des problèmes de production. Pour garantir cette cohérence, il est nécessaire d’appliquer les critères de couleur appropriés dans le cadre d’un processus de production et d’assurance qualité réglementé.
Une même couleur Pantone peut présenter des nuances différentes selon les emballages de produits, car la composition du support, le comportement de l’encre, la finition, les techniques d’impression modernes, l’épaisseur du film d’encre, la texture de la surface, les conditions de séchage et l’éclairage peuvent modifier l’aspect final. Pantone souligne notamment que la composition du papier, les encres, la vitesse de production, le dosage de l’encre et les aspects environnementaux peuvent contribuer à ces variations visibles. Assistance Pantone
Les références de teintes figurant sur les emballages des produits doivent être remplacées en fonction du matériau, des contraintes d'espace de stockage, de l'utilisation et des recommandations du fabricant, car les références physiques peuvent s'estomper ou se modifier sous l'effet de la manipulation et de l'exposition à la lumière. Pantone recommande actuellement de renouveler ses échantillons physiques tous les 12 à 18 mois afin de garantir une communication fiable des couleurs. Pantone +1
Une liste de contrôle qualité des emballages doit inclure la précision des couleurs, le support, le repérage d'impression, les défauts de surface, le positionnement des couches, des films ou des gaufrages, les dimensions structurelles, l'assemblage, les encarts, les adhésifs, les éléments de fixation et l'aspect final. Cette liste doit également définir la méthode d'inspection, les tolérances acceptables, les exigences en matière d'échantillonnage, le responsable de l'inspection, l'autorité chargée de la validation et les mesures correctives à mettre en œuvre.
Lorsque la fabrication des emballages passe d'une production à petite échelle à une production à grande échelle, la qualité ne peut plus reposer uniquement sur une évaluation visuelle et des contrôles ponctuels.
Ce service, soumis à une réglementation, fait le lien entre l'intention de conception et la production effective.
Que vous conceviez des emballages haut de gamme pour des cadeaux, des écrins à bijoux, des collections de parfums, des emballages pour vêtements ou des boîtes rigides personnalisées, le principe reste le même : définir l'objectif, contrôler les variables, déterminer le résultat et consigner le déroulement de l'expérience.
Si vous mettez en place un tout nouveau programme d'emballage de produits ou si vous vous apprêtez à développer un programme existant, examinez attentivement les formats proposés et utilisez-les comme point de départ pour définir les couleurs, les matériaux, les finitions, la structure et les exigences de qualité dont vous avez besoin.