O aumento da produção de embalagens pode revelar problemas de cor e de qualidade que as pequenas tiragens escondem. Este guia aborda como sistematizar a gestão das tonalidades, dos substratos, das autorizações e do controlo de qualidade antes que as discrepâncias se transformem num problema dispendioso para a marca.
Um processo de embalagem de produtos que parece perfeitamente controlado com 1 000 caixas pode tornar-se notavelmente instável com 100 000. As diferentes datas de fabrico, fornecedores, substratos, camadas, pressões de impressão, controladores, níveis de humidade, lotes de tinta e processos de acabamento começam a influenciar o produto final em direções ligeiramente diferentes.
E essas distinções vão-se acumulando.
Encaro a consistência da cor nas embalagens dos produtos como um problema de controlo de processos, e não apenas como uma questão de design. Uma amostra aprovada com um aspeto impressionante confirma que essa amostra estava correta. No entanto, isso não garante que a 20.ª série de produção, um segundo fornecedor ou um substrato diferente tenham o mesmo aspeto seis meses depois.
É aí que várias marcas em ascensão se deparam com dificuldades.
A dura realidade? “A ”amostra aprovada» não é um sistema de gestão de cor.
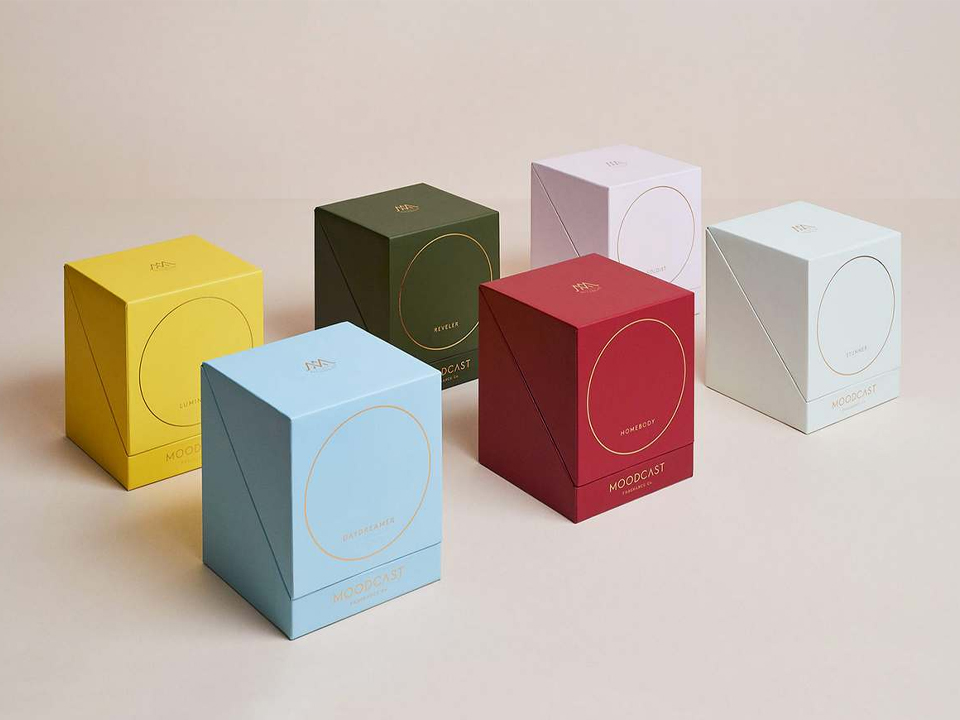
Em pequenas quantidades, os indivíduos compensam a fraqueza dos sistemas.
Um designer verifica a amostra. Um operador da fábrica reajusta a prensa. Uma pessoa compara a caixa acabada com uma referência aprovada. Se algo parecer um pouco errado, o grupo discute o assunto e corrige o problema.
Essa abordagem começa a falhar quando a produção aumenta em vários fornecedores, centros, produtos ou países.
As variáveis aumentam.
A cor da embalagem de um produto pode ser influenciada pelo substrato, pela fórmula da tinta, pelo processo de impressão, pela densidade da camada de tinta, por problemas de secagem, pela cobertura, pela velocidade de produção, pela iluminação e também pelo estado da própria referência física de cor. A X-Rite identifica os substratos, os processos de impressão e os tipos de tinta como variáveis significativas que influenciam a precisão e a consistência da tonalidade da embalagem do produto. X-Rite
Então, o que acontece quando a mesma cor da marca é impressa em cartão laminado num local e noutro tipo de cartão noutro local?
É possível ter duas fábricas com as qualificações necessárias a produzir duas variações visivelmente diferentes da mesma cor de uma determinada marca.
Isso nem sempre significa que a impressora está com avaria.
Pode tratar-se de uma falha nas especificações.
A primeira orientação para o controlo das cores nas embalagens dos produtos é simples: definir o que significa, na prática, “correto”.
Sem um objetivo bem definido, cada prestador acaba por criar a sua própria análise.
A correspondência de tonalidades Pantone para embalagens pode constituir uma linguagem comum útil, mas a recomendação tem de ser adequada à aplicação concreta na embalagem do produto. Os próprios materiais da Pantone distinguem entre sistemas de tonalidades gráficos e específicos para embalagens, enquanto as suas soluções de controlo de cor enfatizam ainda critérios quantificáveis e tolerâncias especificadas. Pantone +1
Definiria certamente uma especificação de cores principal que incluísse, quando apropriado:
Isto é importante porque a referência “Pantone 123 C”, por si só, não fornece à equipa de produção todas as informações de que esta necessita.
O substrato continua a ser importante.
A tinta continua a ser importante.
O processo de impressão continua a ser importante.
E o aspeto final é mais importante do que um número que consta num ficheiro de layout.
Segue-se um pormenor inquietante que acaba por ser esquecido.
A própria referência pode transformar-se.
A Pantone salienta que os catálogos físicos podem tornar-se imprecisos devido ao manuseamento, ao desbotamento, ao armazenamento inadequado e à exposição à luz, e recomenda a substituição dos catálogos aproximadamente a cada 12 a 18 meses. Apoio da Pantone +1
Isso dá origem a uma situação complicada na produção.
Uma unidade de produção compara a embalagem atual do produto com uma referência física antiga. A gráfica afirma que as cores correspondem. O grupo da marca compara o resultado com uma referência mais recente e afirma que não corresponde.
Quem está errado?
Talvez nenhuma das duas.
O sistema de recomendações desviou-se do rumo.
No caso de programas de embalagem de produtos em grande volume, optaria, por conseguinte, por manter referências-mestre regulamentadas, em vez de permitir que cada fornecedor mantivesse a sua própria “amostra de referência” não oficial.”
A referência deve incluir um identificador, a data de revisão, os requisitos de espaço de armazenamento e instruções claras sobre quando deve ser substituída.
A uniformidade da tonalidade começa antes de a tinta chegar à impressora.
Se a embalagem do seu produto utilizar diversos tipos de cartão, revestimentos, laminações, películas metálicas ou materiais reciclados, a mesma formulação de tinta pode produzir vários resultados estéticos.
Isso é física básica.
Uma placa extremamente absorvente pode comportar-se de forma diferente de uma placa revestida. Um substrato quente pode alterar a cor percebida. Um revestimento mate pode minimizar a saturação estética em comparação com um acabamento brilhante. As superfícies metálicas ou peroladas introduzem mais uma camada de complexidade.
Isto acaba por ser especialmente visível nas embalagens de produtos de custo elevado.
A título de exemplo, um Caixa de presente magnética para roupa com folha dourada e tampa perolizada apresenta um sistema estético fundamentalmente diferente do de uma caixa dobrável tradicional sem revestimento. O efeito metálico, a superfície refletora, a película metálica, o adesivo e o efeito perolado do produto influenciam todos a forma como a tonalidade final é percebida.
Por isso, nunca, jamais, definiria a sombra separadamente do substrato.
Defina a combinação.
Alvo de tonalidade + substrato + revestimento + processo = especificação de fabrico.
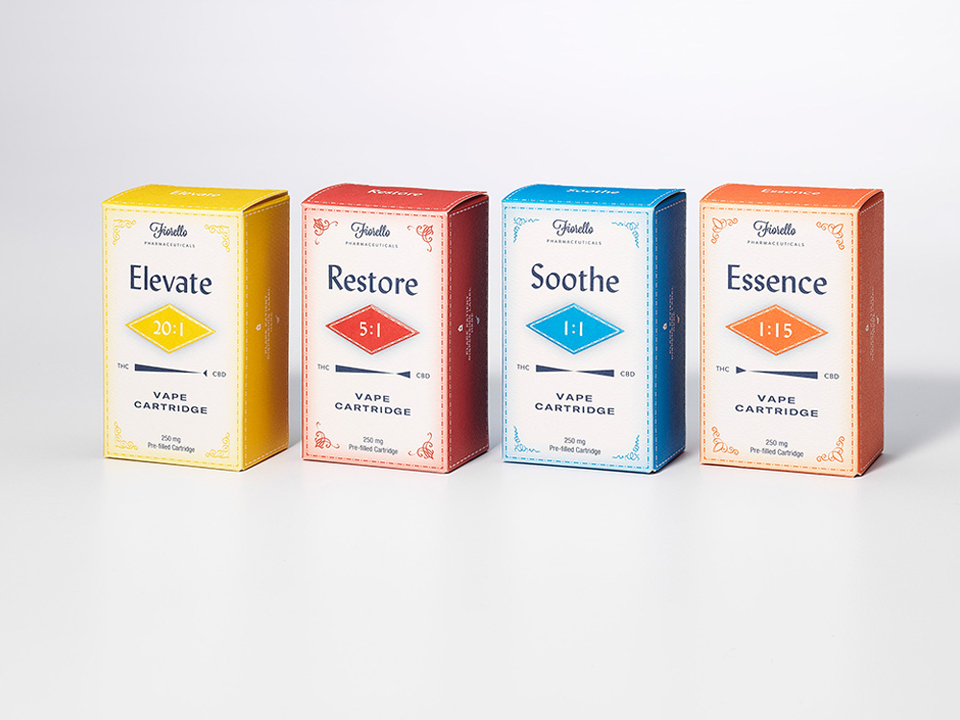
A avaliação estética faz parte.
Não deve ser todo o sistema de controlo de qualidade.
A visão humana adapta-se à iluminação, ao ambiente, à fadiga e a pressupostos específicos. Dois avaliadores experientes podem ter opiniões diferentes quanto à aceitabilidade de uma cor.
É por isso que a uniformidade da tonalidade entre lotes acaba por ser muito mais fácil de gerir quando a aprovação estética se baseia em medições objetivas.
Um espectrofotómetro permite avaliar a tonalidade, em vez de depender exclusivamente da opinião de alguém que diga: “Parece um pouco mais escuro.”
Os valores de Delta E são normalmente utilizados para revelar a diferença matemática entre duas tonalidades. A tolerância exata que deve ser aceite depende da cor, do produto, do processo de impressão, dos requisitos da marca e do método de medição.
O fator essencial é não ultrapassar um valor global de Delta E.
O que importa é especificar o teu intervalo adequado antes do início da produção.
Essa distinção é importante.
Uma marca que afirma “siga o exemplo” acabou por gerar incerteza. Uma marca que define um alvo, um problema de medição, uma resistência, um substrato e um processo de autorização criou um sistema repetível.
Prefiro várias etapas de controlo em vez de uma grande avaliação no final.
Um processo prático de controlo de qualidade da embalagem de um produto tem o seguinte aspeto:
| Fase de fabrico | O que regulamentar | Provas típicas |
|---|---|---|
| Obra de arte | Especificações de cor, molde de corte, elementos gráficos | Dados das obras de arte aceites |
| Pré-impressão | Perfis, divisões, armadilhas, cores de localização | Provas digitais |
| Prova | Sombra, substrato, por fim | Exemplo físico autorizado |
| Configuração da imprensa | Tinta, cobertura, espessura, tonalidade pretendida | Ficha técnica + dimensões |
| Produção | Alterações na cor, defeitos de impressão, resultado final | Registos de controlo de qualidade durante o processo |
| Inspeção final | Veja, dimensões, edifício e construção | Registo de inspeção |
| Envio | Estado e quantidade da embalagem do produto | Última aprovação de controlo de qualidade |
O erro é esperar até à avaliação final para descobrir que a tonalidade estava, na verdade, errada há já três dias de produção.
Já agora, não estão a garantir a máxima qualidade.
Estás a treinar com resíduos.
A Pantone funciona.
No entanto, a Pantone, por si só, não irá certamente salvar um processo de fabrico mal gerido.
O método mais eficaz consiste em relacionar a referência de tonalidade com as condições reais de fabrico.
A Pantone define programas de impressão certificados que abrangem todos os aspetos, desde o design e a pré-impressão até à escolha das tintas e aos processos na sala de impressão, com procedimentos normalizados destinados a melhorar a repetibilidade ao longo da produção. Pantone
Esse ponto de vista é importante.
A consistência da tonalidade ao longo dos lotes de produção não é obtida através da seleção de um código de cor. É alcançada através do controlo das variáveis associadas a esse código de tonalidade.
Isto torna-se ainda mais importante quando estão envolvidas várias tecnologias de impressão modernas.
A flexografia, a litografia equilibrada, a rotogravura, a impressão eletrónica e os acabamentos especiais podem reproduzir exatamente a mesma tonalidade desejada pela marca de diferentes formas.
Os requisitos têm de compensar isso.
Existem exemplos concretos de empresas que já se depararam com este problema.
Num estudo realizado em 2023, a Perfetti Van Melle definiu um ambiente global de embalagens que inclui rótulos, folha de alumínio, papel, cartão e mangas retráteis em gráficas de todo o mundo. A empresa implementou uma abordagem eletrónica de gestão de cor, utilizando dispositivos X-Rite Pantone, para sistematizar o controlo da cor em toda a sua rede. X-Rite
Os resultados divulgados são reveladores: a X-Rite afirma que a classificação de qualidade da PVM subiu de 30–35 em 2019 para mais de 60 em 2023, ao mesmo tempo que a empresa alargou a utilização de ferramentas de medição em todos os seus processos. X-Rite
É essa a lição que eu respeito.
A empresa não resolveu um “problema rosa” nem uma “dificuldade azul”.”
Dedicou-se à sistema responsável pela produção da cor.
Outro exemplo provém da Asda, que gere mais de 12 000 SKUs e vários fornecedores de embalagens. A X-Rite refere que a Asda utilizou o ColorCert para realizar uma avaliação objetiva e quantificável da qualidade de impressão, em vez de depender exclusivamente de avaliações subjetivas; o seu estudo de caso relata melhorias nos índices de qualidade de até 200%. X-Rite
Esses números devem ser considerados como resultados de estudos de caso apresentados pelos fornecedores, e não como referências globais do setor. No entanto, o conceito operacional é sólido: assim que as expectativas de qualidade máxima se tornarem quantificáveis, os fornecedores poderão ser avaliados com base exatamente nas mesmas diretrizes.
A cor é apenas metade da fórmula.
Uma caixa pode apresentar uma uniformidade de cor excecional e, mesmo assim, parecer de baixo custo, uma vez que a qualidade final é irregular.
Ver:
Por exemplo, as embalagens de joalharia de luxo podem combinar várias destas variáveis num único produto. A Caixa de presente rígida para joias preciosas, com porta dupla e inserção de vitrine tem muito mais critérios de qualidade do que apenas a cor.
O mesmo conceito aplica-se a um caixa rígida para joias com folha de ouro e puxador de cristal.
Quando os clientes interagem, literalmente, com a embalagem dos produtos, as questões tornam-se tangíveis.
Eles conseguem senti-los.
Quando já se tem vários fornecedores, a expressão “ótimo fornecedor” torna-se demasiado vaga para ter qualquer valor.
Desempenho do procedimento.
Um quadro de avaliação de fornecedores pode incluir:
| KPI | Quais são os passos | Por que é importante |
|---|---|---|
| Preço do passe Shade | Percentagem da produção dentro da tolerância | Mede a consistência |
| Autorização em primeira instância | Trabalhos aceites sem correções | Divulga as medidas de segurança do procedimento |
| Taxa de problemas | Problemas de embalagem por conjunto | Mede a qualidade física |
| Preço da remodelação | O setor industrial apela a uma correção | Indica custos ocultos |
| Envio dentro do prazo | Garantir a fiabilidade | Lançamento da Shields |
| Fato de amostra para produção | Resultado final em comparação com o exemplo aprovado | Escalabilidade dos exames |
| Encerramento da ação corretiva | Rapidez na resolução de problemas recorrentes | Protege contra a repetição |
É aqui que o controlo de qualidade da embalagem do produto passa a ser uma questão de gestão, em vez de uma simples inspeção.
Se o Fornecedor A produz amostras fantásticas, mas falha repetidamente nos testes de resistência de fabrico, isso é importante.
Se o Fornecedor B apresentar exemplos um pouco menos notáveis, mas cumprir sempre as especificações acordadas, isso também é importante.
Os números revelam a diferença.
A expansão internacional traz consigo mais um problema: cada local pode, progressivamente, desenvolver a sua própria interpretação da marca.
Uma das impressoras utiliza uma fórmula de tinta ligeiramente diferente.
Um «additional» altera a camada.
Um terceiro utiliza uma placa diferente.
Em quarto lugar, avalia a cor sob diferentes condições de iluminação.
Seis meses depois, tem quatro variações do mesmo nome de marca.
É por isso que os requisitos de cor digital e as especificações centrais se tornam importantes. Os próprios produtos da Pantone descrevem os requisitos digitais como um meio de desenvolver referências matemáticas de tonalidades que possam ser partilhadas entre designers, impressores, fornecedores de tinta e outros parceiros de produção. smart.pantone.com
O objetivo não é eliminar a especialização regional em matéria de produção.
O objetivo é eliminar as definições regionais do que é “suficientemente próximo”.”
Este é apenas um dos aspetos mais controversos que eu apresentaria a uma equipa de embalagem:
Um projeto com um aspeto fantástico, mas que seja incrivelmente difícil de reproduzir de forma consistente, pode ser um mau plano de fabrico.
Não é nada mau como layout criativo.
Um estilo de produção medíocre.
Se um conceito de embalagem exigir cinco tintas distintas, dois efeitos metálicos, um substrato complexo, várias camadas, uma aplicação muito limitada de folha de alumínio e inúmeras operações de acabamento, cada variável adicional aumenta o número de formas pelas quais a produção pode sofrer desvios.
Em alguns casos, a melhor solução consiste em simplificar o processo.
A caixa de presente para pinça de sobrancelhas com gaveta metálica e forro de veludo destaca o lado oposto da equação: a experiência de embalagem pode continuar a basear-se no material, no aspeto metálico, na estrutura e num encarte de alta qualidade, desde que esses elementos sejam tratados como especificações de fabrico específicas e não como pormenores estéticos secundários.
O objetivo não é a complexidade mínima.
É complexidade regulada.
Um processo de autorização escalável deve dar resposta a 5 questões antes do início da automatização:
Se alguma dessas perguntas suscitar respostas diferentes consoante o fornecedor a quem ligar, o processo não é padronizado.
Além disso, manteria certamente uma versão principal das especificações.
Não são cinco ficheiros PDF em cinco caixas de entrada.
Não é uma fotografia no WhatsApp.
Não é “a amostra que autorizámos da última vez”.”
Um conjunto de requisitos controlados.
Esse ficheiro deve acompanhar o projeto desde a fase de design até à produção.
Se estiver a passar da embalagem em pequenos lotes para um volume de produção significativo, eu recomendaria, sem dúvida, implementar o sistema nesta ordem:
Passo 1: Fixar o alvo visual.. Defina a cor de referência, o substrato, a camada, a superfície e a amostra de referência.
Ação 2: Estabelecer tolerâncias quantificáveis.. Decida exatamente como as questões relacionadas com a cor e as características físicas serão avaliadas antes do início da produção.
Passo 3: Padronizar os fornecedores.. Estabeleça os mesmos requisitos tecnológicos para todas as fábricas aprovadas.
Passo 4: Aprovar as amostras de produção.. Não se deve partir do princípio de que a autorização de trabalhos artísticos equivale a uma aprovação.
Passo 5: Medir a primeira série de produção.. Registe dados imparciais, não apenas fotografias.
Ação 6: Apresentar a variante de lote para lote.. Tenta identificar padrões, em vez de ficares à espera de falhas evidentes.
Ação 7: Documentar as medidas de reabilitação.. Cada falha recorrente deve dar origem a uma alteração nos procedimentos, e não a mais uma reunião de emergência.
Dica 8: Realize auditorias regularmente.. Um procedimento que funcionava com 10 000 unidades pode necessitar de alterações quando se atinge as 100 000.
No caso de programas de embalagem excecionais, este quadro deve abranger tanto a estrutura e o acabamento como a tonalidade.
A Caixa de fósforos «Stiff Competition» com forro de cetim e fita, a título de exemplo, inclui o material, o arco, a construção com cartolina rígida, a impressão e a montagem na equação da alta qualidade. Esses aspetos têm de ser especificados e verificados a par da tonalidade.
A uniformidade da cor das embalagens dos produtos não se consegue simplesmente pedindo a uma unidade de produção para “fazer todos os conjuntos exatamente iguais”.”
Essa orientação é demasiado vaga.
A uniformidade resulta de critérios, medições, materiais controlados, resistências definidas, processos repetíveis, responsabilidade dos fornecedores e etapas de aprovação rigorosamente regulamentadas.
As melhores operações de embalagem de produtos não dependem de alguém ter um olho incrivelmente apurado.
Eles criam sistemas que permitem que o resultado pretendido seja repetível.
Qual é a verdadeira diferença entre uma embalagem de produto que se adapta à expansão e uma embalagem de produto que apenas aguenta as primeiras encomendas.
A consistência da cor na embalagem consiste na reprodução controlada da cor de uma marca ou de um produto em diferentes conjuntos de embalagens, datas de fabrico, fornecedores, substratos, processos de impressão e locais, mantendo simultaneamente a aparência final dentro de um intervalo visual e mensurável previamente acordado. Para tal, são necessárias referências de cor padronizadas, produtos, métodos de medição, condições de iluminação e procedimentos de controlo de qualidade.
Manter a consistência da tonalidade da embalagem do produto em toda a gama implica sistematizar a cor alvo, o substrato, o sistema de tinta, o processo de impressão, as especificações de acabamento, a técnica de medição e a tolerância aceitável antes do início da produção, aplicando depois esses mesmos controlos em todos os fornecedores e áreas de produção. As medições regulares e as aprovações documentadas evitam que pequenas diferenças se transformem em inconsistências percetíveis da marca.
A forma mais eficaz de regular a uniformidade da cor entre lotes consiste em comparar cada lote de produção com um requisito-padrão regulamentado, recorrendo a parâmetros de medição definidos e tolerâncias de aprovação, em vez de depender exclusivamente da avaliação estética. Isto cria uma estrutura imparcial de aprovação/reprovação e torna mais fácil detetar desvios de tonalidade antes de se proceder ao acabamento de grandes quantidades.
A Pantone fornece referências de tonalidades padronizadas e ferramentas de gestão de cor; no entanto, a Pantone, por si só, não garante a consistência da cor nas embalagens, uma vez que o aspeto final depende dos substratos, das tintas, dos processos de impressão, dos revestimentos, da iluminação e de eventuais problemas de produção. A consistência requer a aplicação dos critérios de cor adequados no âmbito de um processo regulamentado de produção e de garantia de qualidade.
A mesma cor Pantone pode apresentar um aspeto diferente em embalagens de produtos distintos, uma vez que a composição do substrato, o comportamento da tinta, o acabamento, a tecnologia de impressão utilizada, a espessura da película de tinta, a textura da superfície, as condições de secagem e a iluminação podem alterar o aspeto final. A Pantone salienta especificamente que a composição do papel, as tintas, a velocidade de produção, a dosagem da tinta e os aspetos ambientais podem contribuir para variações visíveis. Apoio da Pantone
As referências de tonalidade nas embalagens dos produtos devem ser substituídas de acordo com o material, as condições de armazenamento, a utilização e as recomendações do fabricante, uma vez que as referências físicas podem desvanecer-se ou alterar-se devido ao manuseamento e à exposição à luz. Atualmente, a Pantone recomenda a substituição das suas amostras físicas a cada 12 a 18 meses, para ajudar a preservar uma comunicação fiável das cores. Pantone +1
Uma lista de controlo de qualidade de embalagens deve incluir a precisão da cor, o substrato, o alinhamento da impressão, as imperfeições na superfície, o posicionamento das camadas, das folhas metálicas ou do relevo, as medidas geométricas, a montagem, os encartes, os adesivos, os acessórios e o aspeto final. A lista de verificação deve igualmente definir o método de inspeção, os limites de resistência aceitáveis, os requisitos de amostragem, o inspetor responsável, a autoridade de aprovação e o procedimento de ações corretivas.
Quando a embalagem de um produto passa da produção em pequena escala para a produção em grande escala, a alta qualidade não pode continuar a depender apenas da avaliação visual e da interação informal.
O serviço consiste num conjunto de requisitos regulamentados que faz a ponte entre a intenção do projeto e a produção efetiva.
Quer esteja a criar embalagens para produtos de presente de luxo, caixas para joalharia de moda, coleções de perfumes, embalagens para vestuário ou caixas rígidas personalizadas, aplica-se exatamente o mesmo princípio: definir o objetivo, regular as variáveis, determinar o resultado e registar o processo.
Se estiver a criar um programa de embalagem de produtos totalmente novo ou a preparar-se para expandir um já existente, analise os formatos dos artigos e utilize-os como ponto de partida para definir as cores, os materiais, os acabamentos, a estrutura e os requisitos de qualidade necessários.