Die Ausweitung der Verpackungsproduktion kann Probleme hinsichtlich Farbe und Qualität zutage fördern, die bei Kleinserien verborgen bleiben. In diesem Leitfaden wird erläutert, wie das Farbmanagement, die Substrate, die Freigaben und die Qualitätskontrolle systematisiert werden können, bevor Abweichungen zu einem kostspieligen Imageproblem für die Marke werden.
Ein Verpackungsprozess, der bei 1.000 Kartons noch perfekt geregelt zu sein scheint, kann bei 100.000 Kartons bemerkenswert instabil werden. Unterschiedliche Herstellungsdaten, Lieferanten, Trägermaterialien, Schichten, Druckdrücke, Antriebe, Feuchtigkeitsgrade, Tintenchargen und Endbearbeitungsprozesse führen dazu, dass das Endprodukt in leicht unterschiedliche Richtungen gezogen wird.
Und diese Unterschiede häufen sich.
Ich betrachte die Farbkonsistenz bei Produktverpackungen als ein Problem der Prozesskontrolle und nicht lediglich als eine Frage des Designs. Ein beeindruckendes, freigegebenes Muster bestätigt zwar, dass dieses Muster richtig aussah. Es garantiert jedoch nicht, dass die 20. Produktionscharge, ein zweiter Lieferant oder ein anderes Trägermaterial sechs Monate später genauso aussehen wird.
Genau da geraten einige aufstrebende Marken in Schwierigkeiten.
Die harte Wahrheit? “Approved Sample” ist kein Farbmanagementsystem.
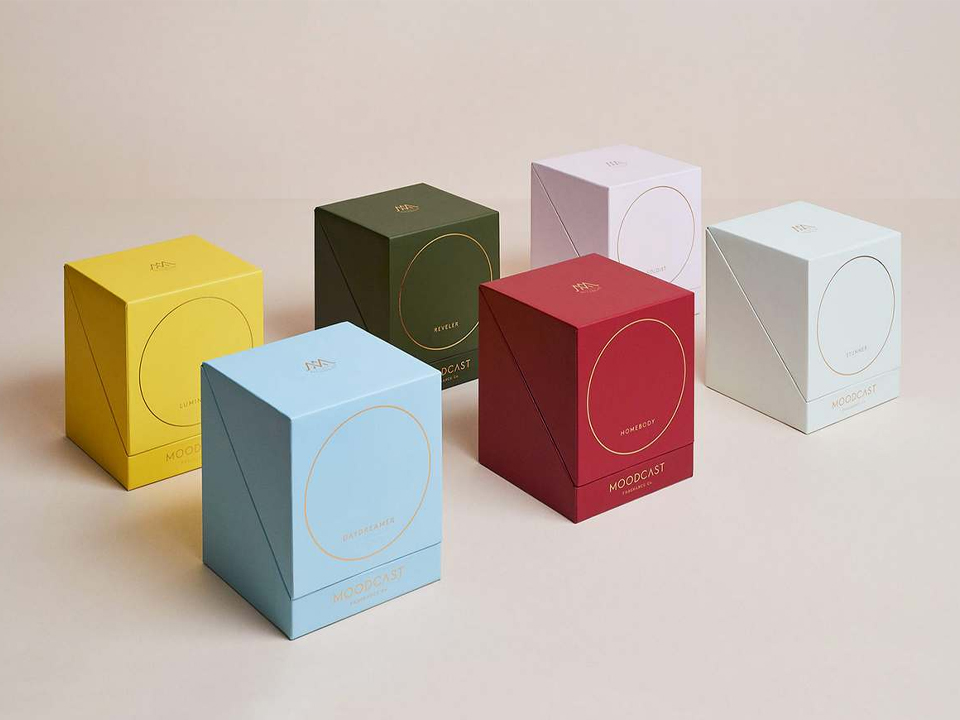
In winzigen Mengen gleichen Einzelpersonen die Schwächen des Systems aus.
Ein Designer prüft das Muster. Ein Mitarbeiter in der Fertigung stellt die Presse neu ein. Eine Person vergleicht die fertige Schachtel mit einem genehmigten Referenzmuster. Wenn etwas nicht ganz stimmt, bespricht die Gruppe das Problem und behebt den Fehler.
Dieser Ansatz stößt an seine Grenzen, sobald die Produktion über zahlreiche Lieferanten, Standorte, Produkte oder Länder hinweg zunimmt.
Die Variablen nehmen zu.
Die Farbe einer Produktverpackung kann durch das Substrat, die Tintenformulierung, das Druckverfahren, die Farbschichtdichte, Trocknungsprobleme, die Deckkraft, die Produktionsgeschwindigkeit, die Beleuchtung sowie den Zustand der physikalischen Farbreferenz selbst beeinflusst werden. X-Rite identifiziert Substrate, Druckverfahren und Tintenarten als wesentliche Variablen, die die Farbgenauigkeit und -konsistenz von Produktverpackungen beeinflussen. X-Rite
Was passiert also, wenn dieselbe Markenfarbe in einem Fall auf mehrschichtigem Karton und in einem anderen Fall auf einem anderen Kartonmaterial gedruckt wird?
Es kann zwei praxistaugliche Fabriken geben, die zwei deutlich voneinander abweichende Farbvarianten derselben Marke herstellen.
Das liegt nicht immer an einem Druckerfehler.
Möglicherweise liegt ein Spezifikationsfehler vor.
Die erste Richtlinie für die Farbüberwachung bei Produktverpackungen ist einfach: Man muss klären, was “richtig” eigentlich bedeutet.
Ohne ein festgelegtes Ziel erstellt jeder Anbieter letztendlich seine eigene Analyse.
Die Farbanpassung nach Pantone für Verpackungen kann eine nützliche gemeinsame Sprache bieten, doch die Empfehlung muss auf die jeweilige Verpackungsanwendung zugeschnitten sein. In den Materialien von Pantone selbst wird zwischen grafischen und verpackungsspezifischen Farbsystemen unterschieden, während die Farbkontrolllösungen des Unternehmens zudem quantifizierbare Kriterien und festgelegte Toleranzen in den Vordergrund stellen. Pantone +1
Ich würde auf jeden Fall eine Master-Farbspezifikation definieren, die gegebenenfalls Folgendes enthält:
Dies ist insofern von Bedeutung, als die Angabe “Pantone 123 C” allein einem Produktionsteam nicht alle Informationen liefert, die es benötigt.
Das Substrat spielt nach wie vor eine Rolle.
Die Tinte spielt immer noch eine Rolle.
Der Druckvorgang spielt nach wie vor eine Rolle.
Und das fertige Erscheinungsbild sagt mehr aus als nur eine Zahl in einer Layoutdatei.
Im Folgenden geht es um ein beunruhigendes Detail, das oft in Vergessenheit gerät.
Deine Referenz selbst kann sich wandeln.
Pantone weist darauf hin, dass gedruckte Farbmusterbücher durch den Gebrauch, das Ausbleichen, unsachgemäße Lagerung und Lichteinwirkung an Genauigkeit verlieren können, und empfiehlt, die Farbmusterbücher etwa alle 12 bis 18 Monate zu ersetzen. Pantone-Support +1
Das führt zu einer schwierigen Produktionssituation.
Eine Produktionsstätte vergleicht die heutige Produktverpackung mit einem älteren Referenzmuster. Der Drucker gibt an, dass die Farbe übereinstimmt. Die Markengruppe vergleicht das Ergebnis mit einem neueren Referenzmuster und stellt fest, dass dies nicht der Fall ist.
Wer liegt falsch?
Vielleicht auch keines von beiden.
Das Empfehlungssystem ist aus der Bahn geraten.
Bei Verpackungsprogrammen für Produkte mit hohen Stückzahlen würde ich daher regulierte Stammdaten beibehalten, anstatt jedem Anbieter zu gestatten, sein eigenes inoffizielles “Musterexemplar” zu führen.”
Die Überweisung muss eine Kennung, ein Überarbeitungsdatum, Angaben zum Speicherplatzbedarf sowie klare Anweisungen dazu enthalten, wann sie ersetzt werden muss.
Die Farbkonsistenz wird bereits vor dem Einlaufen der Druckfarbe in die Druckmaschine sichergestellt.
Wenn Ihre Produktverpackung zahlreiche Kartonsorten, Beschichtungen, Laminate, Metallfolien oder recycelte Materialien enthält, kann dieselbe Tintenformulierung zu unterschiedlichen optischen Ergebnissen führen.
Das ist grundlegende Physik.
Eine Platte mit extrem hoher Absorptionsfähigkeit kann sich anders verhalten als eine beschichtete Platte. Ein warmer Untergrund kann die wahrgenommene Farbe verändern. Eine matte Beschichtung kann die ästhetische Sättigung im Vergleich zu einer glänzenden Oberfläche verringern. Metallische oder perlmuttartige Oberflächenbereiche sorgen für eine weitere Ebene der Komplexität.
Dies macht sich insbesondere bei kostspieligen Produktverpackungen bemerkbar.
Als Beispiel sei ein Geschenkbox für Kleidung mit Magnetverschluss und Goldfolie sowie perlmuttfarbenem Deckel Weist ein grundlegend anderes ästhetisches System auf als eine herkömmliche, unbeschichtete Faltschachtel. Der Metallglanz, die reflektierende Oberfläche, die Folie, der Klebstoff und der Perlglanz des Produkts beeinflussen allesamt, wie der endgültige Farbton wahrgenommen wird.
Deshalb würde ich den Schatten niemals getrennt vom Untergrund betrachten.
Definieren Sie die Kombination.
Farbtonvorgabe + Untergrund + Beschichtung + Verfahren = Fertigungsspezifikation.
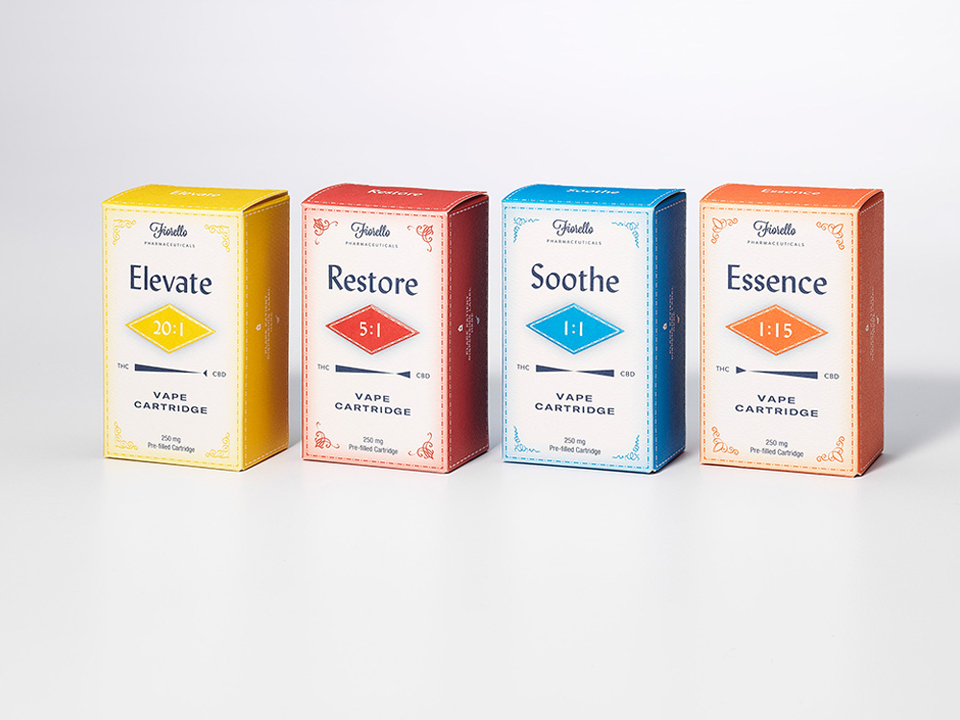
Die ästhetische Bewertung gehört dazu.
Das sollte nicht das gesamte Qualitätssicherungssystem sein.
Das menschliche Sehvermögen unterliegt Schwankungen aufgrund von Lichtverhältnissen, Umgebungsbedingungen, Ermüdung und bestimmten Annahmen. Zwei erfahrene Gutachter können unterschiedlicher Meinung darüber sein, ob eine Farbe akzeptabel ist.
Aus diesem Grund lässt sich die Farbkonsistenz von Charge zu Charge wesentlich leichter sicherstellen, wenn die ästhetische Bewertung durch objektive Messungen untermauert wird.
Ein Spektralphotometer kann den Farbton objektiv bestimmen, anstatt sich ausschließlich auf die Aussage einer Person zu verlassen, die sagt: “Es sieht ein bisschen dunkler aus.”
Delta-E-Werte werden in der Regel verwendet, um den mathematischen Unterschied zwischen zwei Farbtönen darzustellen. Der genaue Toleranzwert, der akzeptiert werden muss, hängt von der Farbe, dem Material, dem Druckverfahren, den Markenanforderungen und der Messmethode ab.
Entscheidend ist, dass der Wert nicht über einem globalen Delta-E-Wert liegt.
Entscheidend ist, dass man festlegt, deine vor der Produktion den geeigneten Bereich festlegen.
Diese Unterscheidung ist wichtig.
Eine Marke, die den Slogan “Folgen Sie dem Beispiel” verwendet, hat tatsächlich für Verunsicherung gesorgt. Ein Markenname, der ein Ziel, ein Messproblem, einen Widerstand, ein Substrat und einen Genehmigungsprozess definiert, hat ein reproduzierbares System geschaffen.
Ich entscheide mich für mehrere Kontrollpunkte anstelle einer einzigen großen Überprüfung am Ende.
Ein praktischer Prozess zur Qualitätskontrolle bei der Produktverpackung sieht folgendermaßen aus:
| Fertigungsphase | Was soll reguliert werden? | Typische Beweise |
|---|---|---|
| Kunstwerk | Farbspezifikation, Stanzvorlage, Grafiken | Angenommene Daten zu Kunstwerken |
| Druckvorstufe | Profile, Aufteilungen, Trapping, Farbzuordnungen | Digitale Beweismittel |
| Verkostung | Schatten, Untergrund, am Ende | Zulässiges physikalisches Beispiel |
| Druckereinrichtung | Tinte, Auftrag, Schichtdicke, Farbtonvorgabe | Pressemappe + Abmessungen |
| Fertigung | Farbabweichungen, Druckfehler, Endergebnis | Qualitätskontrollunterlagen während des Produktionsprozesses |
| Endkontrolle | Siehe: Abmessungen, Bau und Konstruktion | Prüfprotokoll |
| Versand | Zustand und Menge der Produktverpackung | Letzte Qualitätskontrolle (QC) genehmigt |
Der Fehler besteht darin, erst bei der abschließenden Bewertung festzustellen, dass der Farbton bereits seit drei Produktionstagen falsch war.
Schon jetzt regeln Sie nicht die Spitzenqualität.
Du trainierst mit Abfall.
Pantone funktioniert.
Doch Pantone allein wird einen schlecht geführten Fertigungsprozess sicherlich nicht retten.
Die wirksamere Methode besteht darin, die Farbtonreferenz mit den tatsächlichen Produktionsbedingungen zu verknüpfen.
Pantone definiert zertifizierte Druckprogramme, die alle Aspekte abdecken – vom Design über die Druckvorstufe bis hin zu den Farbmischungen und den Prozessen im Drucksaal – und standardisierte Verfahren vorsehen, die die Wiederholbarkeit in der gesamten Produktion verbessern sollen. Pantone
Diese Sichtweise ist wichtig.
Eine gleichbleibende Farbtonkonsistenz über die gesamte Produktionsserie hinweg wird nicht durch die Auswahl eines Farbcodes erreicht. Sie wird durch die Steuerung der Variablen erreicht, die diesen Farbcode beeinflussen.
Dies gewinnt umso mehr an Bedeutung, wenn mehrere moderne Drucktechnologien zum Einsatz kommen.
Flexodruck, Offsetdruck, Tiefdruck, Digitaldruck und spezielle Veredelungsverfahren können genau denselben gewünschten Markenfarbton auf unterschiedliche Weise reproduzieren.
Die Anforderungen müssen dies ausgleichen.
Es gibt Belege aus der Wirtschaft, wo dieses Problem bereits aufgetreten ist.
In einer Studie aus dem Jahr 2023 definierte Perfetti Van Melle eine globale Verpackungsumgebung, die Etiketten, Aluminiumfolie, Papier, Karton und Schrumpffolien bei Druckereien weltweit umfasste. Das Unternehmen führte ein elektronisches Farbmanagement unter Verwendung von X-Rite-Pantone-Geräten ein, um die Farbkontrolle in seinem gesamten Netzwerk zu systematisieren. X-Rite
Die gemeldeten Ergebnisse sprechen für sich: Laut X-Rite stieg die Qualitätsbewertung von PVM von 30–35 im Jahr 2019 auf über 60 im Jahr 2023, während das Unternehmen den Einsatz von Messgeräten in allen seinen Prozessen ausweitete. X-Rite
Das ist die Lektion, die ich schätze.
Das Unternehmen hat weder ein “rosa Problem” noch ein “blaues Problem” gelöst.”
Es kümmerte sich um die System für die Farbbildung verantwortlich.
Ein weiteres Beispiel stammt von Asda, das mehr als 12.000 Artikel (SKUs) und mehrere Verpackungslieferanten verwaltet. X-Rite berichtet, dass Asda ColorCert einsetzte, um eine zielgerichtete, quantifizierbare Bewertung der Druckqualität zu erreichen, anstatt sich ausschließlich auf subjektive Beurteilungen zu verlassen; die Fallstudie des Unternehmens berichtet von Verbesserungen der Qualitätswerte um bis zu 200%. X-Rite
Diese Zahlen sollten eher als von Anbietern gemeldete Fallstudienergebnisse denn als globale Branchen-Benchmarks betrachtet werden. Das operative Konzept ist jedoch stichhaltig: Sobald höchste Qualitätsanforderungen quantifizierbar sind, können Lieferanten anhand genau derselben Richtlinien bewertet werden.
Die Farbe ist nur die Hälfte der Gleichung.
Eine Schachtel kann eine hervorragende Farbgleichmäßigkeit aufweisen und dennoch billig wirken, da die Endqualität uneinheitlich ist.
Siehe:
So können beispielsweise hochwertige Verpackungen für edlen Schmuck mehrere dieser Faktoren in einem einzigen Produkt vereinen. A Stabile, doppelflügelige Geschenkbox für wertvollen Schmuck mit Einlegeelement zur Präsentation bietet weitaus mehr Qualitätskontrollpunkte als die Farbe allein.
Das gleiche Konzept bezieht sich auf ein starre Schmuckschublade mit Goldfolie und Kristallgriff.
Wenn Kunden buchstäblich mit der Kostenverpackung interagieren, werden die Probleme greifbar.
Sie können sie spüren.
Sobald man mehrere Lieferanten hat, wird der Begriff “toller Lieferant” zu vage, um noch aussagekräftig zu sein.
Leistung des Verfahrens.
Eine Lieferantenbewertung kann Folgendes umfassen:
| KPI | Was dazu gehört | Warum das wichtig ist |
|---|---|---|
| Preis für den Shade-Pass | Prozentualer Anteil der Produktion innerhalb der Toleranzgrenzen | Misst die Konsistenz |
| Genehmigung im ersten Durchgang | Aufträge, die ohne Korrekturen angenommen wurden | Erläutert die Sicherheit des Verfahrens |
| Problemquote | Verpackungsprobleme pro Set | Misst die physikalische Qualität |
| Kosten für den Umbau | Das verarbeitende Gewerbe fordert eine Korrektur | Weist auf versteckte Kosten hin |
| Pünktliche Lieferung | Zuverlässigkeit sicherstellen | Shields startet |
| Anzug vom Prototyp bis zur Serienfertigung | Endergebnis im Vergleich zum genehmigten Beispiel | Skalierbarkeit von Prüfungen |
| Abschluss der Korrekturmaßnahmen | Geschwindigkeit bei der Behebung wiederkehrender Probleme | Schützt vor Wiederholung |
An dieser Stelle wird die Qualitätskontrolle bei Produktverpackungen vom reinen Prüfvorgang zu einer Managementaufgabe.
Wenn Anbieter A zwar schöne Muster herstellt, aber immer wieder die Fertigungstoleranzen verfehlt, ist das ein Problem.
Wenn Anbieter B zwar etwas weniger beeindruckende Beispiele vorlegt, aber stets die vereinbarten Spezifikationen erfüllt, ist das ebenfalls von Bedeutung.
Die Zahlen verdeutlichen den Unterschied.
Die internationale Expansion bringt ein weiteres Problem mit sich: Jeder Standort kann nach und nach seine ganz eigene Interpretation des Markennamens entwickeln.
Ein Drucker verwendet eine etwas andere Tintenzusammensetzung.
Ein „Additional“ verändert die Ebene.
Eine dritte Variante verwendet eine andere Platine.
Ein vierter bewertet die Farbe unter verschiedenen Lichtverhältnissen.
Sechs Monate später gibt es vier Varianten desselben Markennamens.
Aus diesem Grund gewinnen digitale Farbanforderungen und zentrale Spezifikationen an Bedeutung. Pantone beschreibt in seinen eigenen Produkten digitale Anforderungen als Mittel zur Entwicklung mathematischer Farbreferenzen, die zwischen Designern, Druckereien, Tintenherstellern und anderen Produktionspartnern ausgetauscht werden können. smart.pantone.com
Das Ziel besteht nicht darin, regionales Produktions-Know-how abzubauen.
Damit sollen regionale Auslegungen des Begriffs “nah genug” beseitigt werden.”
Dies ist nur einer der besonders kontroversen Aspekte, die ich einem Verpackungsteam vorlegen würde:
Ein Entwurf, der zwar hervorragend aussieht, dessen konsistente Umsetzung jedoch unglaublich schwierig ist, könnte ein schlechtes Fertigungskonzept sein.
Kein schlechtes kreatives Layout.
Ein schlechter Produktionsstil.
Wenn ein Verpackungskonzept fünf verschiedene Druckfarben, zwei Metallic-Effekte, ein anspruchsvolles Substrat, mehrere Schichten, eine sehr begrenzte Aluminiumfolienauflage und zahlreiche Veredelungsschritte erfordert, erhöht jede zusätzliche Variable die Anzahl der Faktoren, durch die die Produktion von den Sollwerten abweichen kann.
In manchen Fällen besteht der intelligentere Ansatz darin, den Prozess zu vereinfachen.
A Geschenkbox aus Metall mit Schublade und Augenbrauenpinzette, mit Samteinlage hebt die andere Seite der Medaille hervor: Das Verpackungserlebnis kann sich nach wie vor auf Material, Metalloptik, Rahmen und eine hochwertige Einlage stützen, wobei diese Elemente als zweckmäßige Fertigungsspezifikationen und nicht als attraktive Zusatzideen betrachtet werden.
Das Ziel ist nicht eine möglichst geringe Komplexität.
Es ist regulierte Komplexität.
Ein skalierbarer Autorisierungsprozess sollte vor Beginn der Automatisierung auf fünf Aspekte eingehen:
Wenn eine dieser Fragen je nach dem, welchen Anbieter Sie anrufen, zu einer unterschiedlichen Antwort führt, ist der Prozess nicht standardisiert.
Ich würde auf jeden Fall zusätzlich eine Hauptversion der Spezifikation führen.
Nicht fünf PDF-Dateien in fünf Posteingängen.
Kein Foto auf WhatsApp.
Nicht “die Probe, die wir letztes Mal genehmigt haben”.”
Eine kontrollierte Anforderung.
Diese Datei sollte das Projekt auf seinem Weg von der Grafik bis zur Fertigung begleiten.
Wenn Sie von der Kleinserienverpackung auf ein beträchtliches Produktionsvolumen umstellen, würde ich das System auf jeden Fall in dieser Reihenfolge umsetzen:
Schritt 1: Das visuelle Ziel anvisieren.. Definieren Sie die Referenzfarbe, den Untergrund, die Schicht, die Oberfläche und das Referenzmuster.
Maßnahme 2: Festlegung quantifizierbarer Toleranzen.. Legen Sie noch vor Produktionsbeginn fest, wie Farb- und physikalische Eigenschaften genau gemessen werden sollen.
Schritt 3: Lieferanten vereinheitlichen.. Für jede zugelassene Fabrik gelten die gleichen technischen Anforderungen.
Schritt 4: Freigabe der Fertigungsmuster.. Gehen Sie nicht davon aus, dass die Genehmigung von Kunstwerken gleichbedeutend mit einer Zustimmung ist.
Schritt 5: Messen Sie die erste Produktionscharge.. Erfassen Sie objektive Daten, nicht nur Fotos.
Maßnahme 6: Variante von Charge zu Charge anzeigen.. Versuchen Sie, Muster zu erkennen, anstatt auf offensichtliche Fehler zu warten.
Maßnahme 7: Dokumentieren Sie Sanierungsmaßnahmen.. Jeder wiederkehrende Fehler sollte zu einer Änderung der Vorgehensweise führen und nicht zu einer weiteren Krisensitzung.
Tipp 8: Führen Sie regelmäßig Prüfungen durch.. Ein Verfahren, das bei 10.000 Einheiten funktionierte, muss möglicherweise bei 100.000 angepasst werden.
Bei außergewöhnlichen Verpackungskonzepten sollte dieses Rahmenkonzept sowohl die Struktur und die Oberflächenveredelung als auch die Farbgebung abdecken.
A Matchbox „Stiff Competition“ mit Satinauskleidung und Schleife, … führt beispielsweise Material, Bogen, die Konstruktion aus Hartkarton, den Druck und die Weiterverarbeitung in die Gleichung für hohe Qualität ein. Diese Aspekte müssen ebenso wie der Farbton genau festgelegt und überprüft werden.
Die Farbgleichmäßigkeit der Produktverpackungen lässt sich nicht dadurch erreichen, dass man eine Produktionsstätte auffordert, “jedes Set genau gleich herzustellen”.”
Diese Richtlinie ist zu vage.
Einheitlichkeit entsteht durch Kriterien, Messungen, kontrollierte Materialien, festgelegte Festigkeiten, wiederholbare Prozesse, die Haftung der Lieferanten und streng geregelte Genehmigungsstufen.
Selbst die besten Produktverpackungsprozesse sind nicht davon abhängig, dass jemand ein unglaublich gutes Auge hat.
Sie entwickeln Systeme, mit denen sich das gewünschte Ergebnis reproduzieren lässt.
Was ist der eigentliche Unterschied zwischen einer Produktverpackung, die skalierbar ist, und einer, die nur die ersten paar Bestellungen übersteht?.
Die Farbkonsistenz bei Verpackungen bezeichnet die kontrollierte Wiedergabe der Marken- oder Produktfarbe über verschiedene Produktverpackungsserien, Herstellungsdaten, Lieferanten, Substrate, Druckverfahren und Standorte hinweg, wobei das endgültige Erscheinungsbild innerhalb einer vereinbarten visuellen und messbaren Toleranz beibehalten wird. Dies erfordert standardisierte Farbvorgaben, Produkte, Messverfahren, Beleuchtungsbedingungen und Qualitätskontrollverfahren.
Um die Farbkonsistenz der Produktverpackungen über das gesamte Sortiment hinweg zu gewährleisten, müssen vor Produktionsbeginn die Farbvorgaben, das Substrat, das Farbsystem, das Druckverfahren, die Veredelungsspezifikationen, die Messverfahren und die zulässigen Toleranzen systematisch festgelegt und diese Kontrollmaßnahmen anschließend bei allen Lieferanten und in allen Produktionsbereichen einheitlich angewendet werden. Regelmäßige Messungen und dokumentierte Freigaben verhindern, dass kleine Abweichungen zu auffälligen Unstimmigkeiten bei der Markenpräsentation werden.
Der effektivste Weg, die Farbgleichmäßigkeit von Charge zu Charge zu regulieren, besteht darin, jede Produktionscharge anhand definierter Messkriterien und Freigabetoleranzen mit einer festgelegten Referenzanforderung zu vergleichen, anstatt sich ausschließlich auf eine ästhetische Bewertung zu verlassen. Dadurch entsteht eine objektive Gut/Schlecht-Struktur, und Farbabweichungen lassen sich leichter erkennen, bevor große Mengen fertiggestellt werden.
Pantone bietet standardisierte Farbangaben und Tools für das Farbmanagement an, doch Pantone allein kann keine einheitliche Farbwiedergabe auf Verpackungen gewährleisten, da das endgültige Erscheinungsbild von den Bedruckstoffen, den Druckfarben, den Druckverfahren, den Beschichtungen, der Beleuchtung und eventuellen Produktionsproblemen abhängt. Eine einheitliche Farbwiedergabe erfordert die Anwendung geeigneter Farbkriterien im Rahmen eines geregelten Produktions- und Qualitätssicherungsprozesses.
Dieselbe Pantone-Farbe kann auf verschiedenen Produktverpackungen unterschiedlich aussehen, da die Zusammensetzung des Bedruckstoffs, das Verhalten der Druckfarbe, die Veredelung, die Drucktechnik, die Farbschichtdicke, die Oberflächenstruktur, die Trocknungsbedingungen und die Beleuchtung das endgültige Erscheinungsbild beeinflussen können. Pantone weist ausdrücklich darauf hin, dass die Papierzusammensetzung, die Druckfarben, die Produktionsgeschwindigkeit, die Farbdosierung und ökologische Aspekte zu sichtbaren Abweichungen beitragen können. Pantone-Support
Farbangaben auf Produktverpackungen sollten unter Berücksichtigung des Materials, der Lagerbedingungen, der Verwendung und der Herstellerempfehlungen aktualisiert werden, da physische Referenzmuster durch Handhabung und Lichteinwirkung verblassen oder sich verändern können. Pantone empfiehlt derzeit, seine physischen Farbmuster etwa alle 12 bis 18 Monate zu erneuern, um eine zuverlässige Farbkommunikation zu gewährleisten. Pantone +1
Eine Checkliste zur Qualitätskontrolle von Verpackungen sollte folgende Punkte umfassen: Farbgenauigkeit, Trägermaterial, Druckpassung, Oberflächenfehler, Positionierung von Schichten, Folien oder Prägungen, Maßangaben, Montage, Beilagen, Klebstoffe, Beschläge und das endgültige Erscheinungsbild. Die Checkliste sollte außerdem die Prüfmethode, zulässige Toleranzen, Anforderungen an die Stichprobenentnahme, den verantwortlichen Prüfer, die Genehmigungsinstanz und die Maßnahmen zur Fehlerbehebung festlegen.
Wenn die Produktverpackung von der Kleinserienfertigung in die Großserienproduktion übergeht, darf hohe Qualität nicht länger von visueller Beurteilung und beiläufiger Interaktion abhängen.
Der Service ist ein standardisiertes Verfahren, das die Konstruktionsabsicht mit der tatsächlichen Fertigung verknüpft.
Ganz gleich, ob Sie hochwertige Geschenkverpackungen, Schmuckkästchen, Duftkollektionen, Bekleidungsverpackungen oder personalisierte Hartkartons entwerfen – es gilt immer dasselbe Prinzip: Das Ziel definieren, die Variablen festlegen, das Ergebnis ermitteln und den Prozess dokumentieren.
Wenn Sie ein völlig neues Produktverpackungsprogramm entwickeln oder die Erweiterung eines bestehenden Programms planen, sehen Sie sich die Produktformate genau an und nutzen Sie diese als Ausgangspunkt für die Festlegung Ihrer Anforderungen hinsichtlich Farbe, Materialien, Oberflächen, Struktur und Qualität.