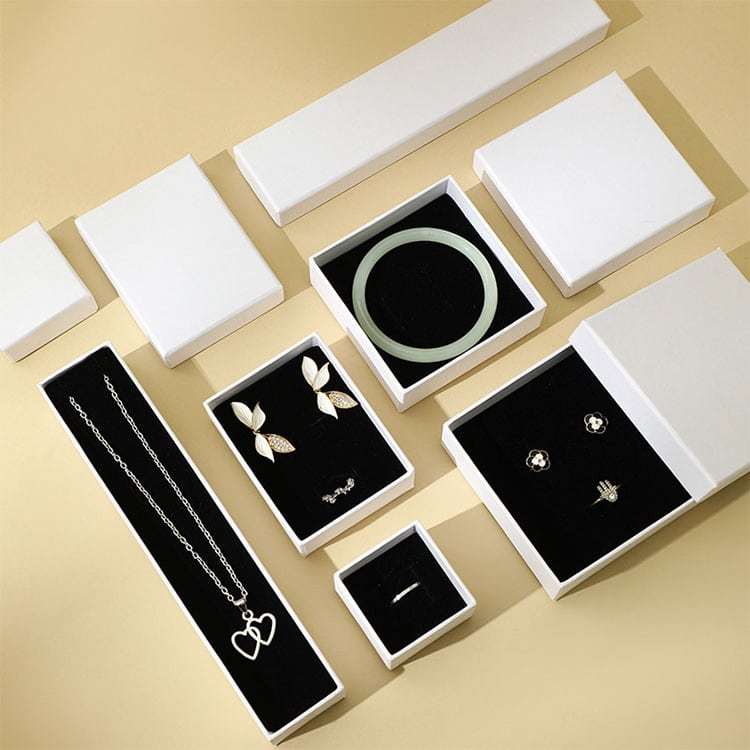
Les fines lignes, les décalages d'enregistrement et les surfaces incompatibles peuvent nuire à la qualité d'un beau motif imprimé à la feuille. Voici les éléments à préciser et à vérifier avant de valider la production d'une boîte rigide.
Foil met au jour les failles de sécurité.
Lorsqu'un logo aux contours délicats est transféré sur un film laminé, puis plié, collé et positionné autour d'une coque rigide, le résultat final dépend de plusieurs opérations dont la maquette numérique ne révèle jamais les tolérances.
Qu'est-ce qu'un rendu impeccable a prouvé exactement ?
Le marquage à chaud sur des boîtes rigides consiste à utiliser une matrice chauffée pour transférer une couche de feuille décorative sur le matériau de revêtement. Également appelé « hot foil stamping » ou « foil blocking », ce procédé repose sur l'interaction entre la feuille, la surface, la température, la pression et le temps de contact.
Mon point de départ est simple : approuver ensemble le moindre détail, le matériau utilisé et la position d'assemblage. Le fait qu'un fournisseur soit en principe disposé à apposer un logo ne nous renseigne guère sur la fiabilité avec laquelle ce logo résistera au processus de production.

Avant d'aborder la question du caractère “ haut de gamme ” que doit présenter la finition, j'aimerais poser quelques questions sur deux aspects :
Celles-ci nécessitent des limites distinctes.
L'Association européenne des fabricants de carton (ECMA) directives relatives aux illustrations techniques préciser lignes positives de 0,20 mm et Lignes négatives de 0,30 mm pour le marquage à chaud. Ces recommandations concernent les boîtes pliantes ; pour les emballages de boîtes rigides, utilisez ces chiffres à titre indicatif et soumettez-les à l'approbation du fabricant.
| Présentation d'une œuvre d'art | Obligation de référence ou d'approbation | Ce que je vérifierais |
|---|---|---|
| Course positive de la feuille | Référence ECMA : 0,20 mm, soit environ 0,57 pt | Trait de la plus haute qualité au format de production final |
| Ligne négative ou ouverture | Référence ECMA : 0,30 mm, soit environ 0,85 pt | Espaces ouverts et espaces libres entre les lettres |
| Petits caractères | Dépend de la police et du procédé | Empattements, contre-espaces et épaisseur des traits |
| Grand panneau en feuille pleine | Procès sur le fond | Couverture, trous d'épingle et définition des contours |
| Détail fin à côté d'une zone pleine | Essai combiné | Si les deux se reproduisent de manière satisfaisante dans le passage proposé |
Je me méfie des tailles de police minimales indiquées sans préciser le nom de la police. Une police à empattement délicate et une police sans empattement en gras peuvent avoir la même taille en points tout en posant des problèmes d'impression très différents.
Fournissez au responsable de la finition une instruction de fabrication pouvant faire l'objet d'un contrôle :
FOIL_GOLD, avec une identification distincte pour chaque feuille.A révision des visuels d'emballage C'est le moment idéal pour finaliser les couches de finition, l'alignement des découpes et la gestion des versions. La découpe doit intervenir après cette révision.
“L'expression ” dans les limites de tolérance » nécessite un point de référence.
La feuille d'aluminium est-elle alignée sur le lettrage imprimé ? Sur un pli ? Sur le bord du couvercle fini ? Il s'agit là de mesures différentes, et une boîte rigide peut entraîner des variations de positionnement lors de l'emballage et de l'assemblage.
Demandez si la pièce enveloppante sera estampée à plat avant le montage ou si l'estampage sera effectué sur un composant déjà assemblé. Le procédé proposé détermine quels contrôles de support, de jeu et de positionnement sont pertinents.
Prenons un exemple de calcul le long d'un axe :
Ces valeurs hypothétiques montrent comment les tolérances peuvent s'accumuler. Les tolérances réelles doivent figurer dans le cahier des charges approuvé.
Une fine bordure en feuille métallique situées près du bord d'un couvercle rend les légers décalages particulièrement visibles. Je laisserais un espace suffisant autour de cette bordure et j'examinerais l'échantillon assemblé à une distance d'observation normale.
Pour boîtes sur mesure à fermeture magnétique, faites particulièrement attention aux motifs décoratifs qui recouvrent le couvercle, la charnière ou le rabat avant. Demandez au équipe de conception structurelle des caisses rigides pour repérer les joints, les replis et les zones de mouvement avant de fixer la position de la feuille.

Une augmentation de la chaleur peut créer un nouveau défaut alors même qu'on tente de résoudre un défaut existant.
A Étude expérimentale de 2026 menée par les chercheurs V. Z. Maik et V. V. Student de l'École polytechnique de Lviv examiné estampage à chaud sur des emballages laminés. Ils ont testé ITW Eurofoil GS-1224 argent et 220-AB or sur du papier laminé avec du polypropylène à orientation biaxiale (BOPP), sur toute la largeur 90 à 120 °C et des pressions spécifiques de 13,4–41,5 MPa.
Pour leur configuration testée, les auteurs ont identifié 90 à 100 °C et environ 26,8 MPa comme zone de fonctionnement privilégiée. Avec le GS-1224, ils ont signalé une déformation du film, une distorsion de l'image et un transfert indésirable de la feuille dans le 110–120 °C gamme.
On peut en déduire que chaque combinaison feuille-stratifié nécessite une plage de fonctionnement validée. Ces pressions expérimentales doivent également être interprétées en tenant compte de l'équipement et de la surface de contact.
Un autre étude universitaire publiée le 20 mai 2026 a examiné Fedrigoni ArcoPrint et Acquerello articles publiés avec UNIWACCO 705 et 745 feuilles métallisées. Cette étude a établi un lien entre la couverture, la reproduction des détails fins et la résistance mécanique, d’une part, et les propriétés des feuilles métallisées ainsi que les surfaces du papier, d’autre part. Ces travaux portaient sur des imprimés commerciaux ; l’application de ces résultats aux emballages de boîtes rigides nécessite des essais sur les matériaux.
Pour emballages en papier texturé, veillez à inclure la surface exacte dans l'échantillon de validation. Les irrégularités de surface peuvent être plus visibles sous une feuille métallique, tandis que la régularité, l'adhérence et la stabilité dimensionnelle ont une incidence sur le résultat.
Je souhaite que le nom du fabricant et la qualité de la feuille soient indiqués en plus de sa teinte. L'expression “ feuille d'or ” laisse trop de place à l'interprétation.
Vérifiez également si l'estampage a lieu avant ou après le pelliculage ou le couchage. Un essai réussi sur du papier nu ne permet pas de tirer de conclusions quant à l'adhérence sur la surface finie.
Commission échantillons et prototypes de boîtes rigides qui correspondent aux matériaux et au processus de finition prévus. Demandez au fournisseur d'indiquer toute substitution concernant uniquement les échantillons.
Ma liste de contrôle pour l'approbation est courte :
Un seul spécimen remarquable mérite qu’on s’y attarde. Demandez-vous comment le finisseur maintiendra ce résultat tout au long du processus.
Je suis tout aussi sceptique face aux affirmations toutes faites concernant les retombées commerciales.
A Étude de l'université de Clemson de 2016 publiée dans le *Journal of Applied Packaging Research* évalué 172 participants achats de pop-corn, de céréales et de plats de pâtes en boîte. Les effets du papier d'aluminium sur l'attention variaient selon les produits : certains étaient positifs, d'autres négatifs et d'autres encore inexistants. L'application de ces résultats aux boîtes rigides de luxe nécessite des tests spécifiques.
C'est une précision utile qui remet en cause l'idée selon laquelle l'ajout d'une feuille d'aluminium améliore automatiquement un emballage.
Demandez des postes de devis distincts pour l'outillage, la mise en place, les passages de la feuille, l'échantillonnage et la production à l'unité. Si une couverture étendue et un lettrage fin nécessitent des passages distincts, assurez-vous de bien comprendre le coût avant de valider le design.

La largeur minimale des traits pour l'estampage à chaud est une limite propre à chaque commande. Les recommandations de l'ECMA concernant les boîtes pliantes indiquent des valeurs de référence de 0,20 mm pour les traits positifs et de 0,30 mm pour les traits négatifs, tandis que pour les emballages de boîtes rigides, il convient de vérifier ces valeurs en fonction du papier, de la feuille métallique, de l'outillage et des conditions de production réels.
Demandez au fabricant de valider à la fois les détails en relief et les détails en creux.
La tolérance de repérage en estampage à chaud correspond à l'écart de position admissible convenu entre l'image estampée et une référence donnée, telle qu'un élément graphique imprimé, un pli ou le bord d'une boîte finie. Les spécifications relatives aux boîtes rigides exigent de prendre en compte séparément la précision de l'estampage et les déplacements induits lors de l'emballage et de l'assemblage.
Indiquez le point de référence à côté de chaque tolérance.
La préparation des maquettes pour le marquage à chaud implique de fournir un fichier de production en taille réelle sur le gabarit de découpe validé, comprenant des formes vectorielles de la feuille de marquage clairement séparées, des couleurs d’accompagnement identifiées, des traits lisibles et des contre-espaces ouverts, ainsi que des épreuves composites et des épreuves « feuille seule » correspondantes, indiquant les spécifications de la feuille de marquage et la révision en cours.
Vérifiez les instructions relatives à la surimpression et au vernissage auprès du service de finition avant la mise en production.
Le marquage à chaud sur papier texturé est une option de finition soumise à certaines conditions : elle nécessite une feuille de marquage compatible, un support adéquat et un essai concluant sur l’emballage réel, car les reliefs et les creux de la surface peuvent affecter la couverture, la reproduction des détails fins et la pression nécessaire pour obtenir un résultat satisfaisant.
Valider l'échantillon une fois qu'il a été emballé dans la boîte.
Envoyez à XD Packaging votre fichier graphique vectoriel, les dimensions de la boîte, la quantité commandée, les spécifications du papier d'emballage, les détails concernant le revêtement ou le pelliculage, ainsi que la référence de la feuille métallisée souhaitée.
Demander une validation du visuel et de l'échantillon pour l'estampage à chaud et demander par écrit les limites de course et d'écart, les références d'alignement, les tolérances convenues ainsi qu'un échantillon physique représentatif avant d'autoriser la production.