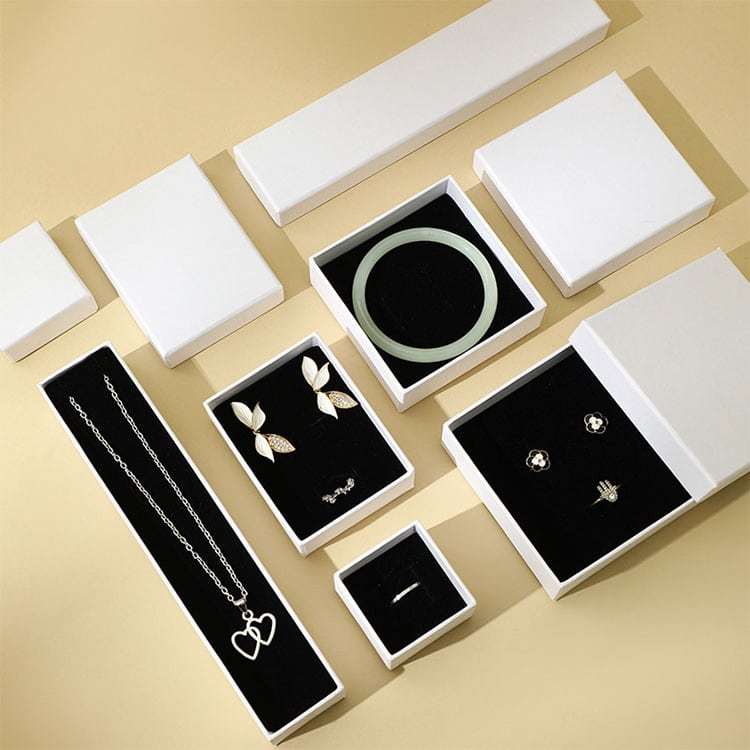
細かい線、位置ズレ、素材の相性不良などは、美しい箔押しデザインを台無しにしてしまう可能性があります。ここでは、リジッドボックスの量産を承認する前に、どのような点を指定し、どのようなテストを行うべきかについて説明します。
フォイルは妥協点を暴く。
繊細なロゴをラミネート加工されたラップに転写し、それを折り曲げ、接着して硬質のシェルに貼り付ける場合、完成品はいくつかの工程に左右されますが、デジタルモックアップではそれらの工程における公差は決して明らかになりません。
完璧なレンダリングによって、一体何が証明されたというのでしょうか?
硬質箱への箔押しは、加熱した金型を用いて、装飾用の箔層を被覆材に転写する工程です。ホットフォイルスタンピングやフォイルブロッキングとも呼ばれるこの工程は、箔、表面、温度、圧力、および接触時間の相互作用によって成り立っています。
私の出発点は単純です: 細部に至るまで、実際の材料および組み立て位置を合わせて承認する。 サプライヤーがロゴの刻印に前向きであるという事実だけでは、そのロゴが製造工程を経て確実に残るかどうかの判断材料にはほとんどなりません。

仕上げの「高級感」について議論する前に、2つの点についてお伺いしたいのですが:
これらには個別の制限が必要です。
欧州段ボール製造業者協会の 技術図面の作成ガイドライン 指定する 0.20 mmの太い線 そして 0.30 mmの負の線 ホットフォイルスタンピング用です。これらのガイドラインは折りたたみ式箱に関するものです。硬質箱のラッピングについては、これらの数値を試験的な目安として使用し、製造元の承認を得る必要があります。
| アートワーク特集 | 参照または承認の要件 | 私が確認したいこと |
|---|---|---|
| 正のフォイルストローク | ECMA基準:0.20 mm、約0.57 pt | 最終的な制作サイズでの最高の線画 |
| マイナスラインまたは始値 | ECMA基準:0.30 mm、約0.85 pt | 文字間のスペースを広げ、文字間の隙間を空ける |
| 小さな文字 | フォントおよび処理方法に依存する | セリフ、カウンター、線の太さ |
| 幅広の無地箔パネル | 実物審理 | 被写界、ピンホール、エッジの鮮明度 |
| 塗りつぶし部分の横にある細かいディテール | 併用試験 | 提案されたパスにおいて、両方が許容できるレベルで再現されるかどうか |
フォント名を明記せずに提示された最小フォントサイズには懐疑的です。繊細なセリフ体と太字のサンセリフ体では、同じポイントサイズであっても、印刷上の問題がまったく異なって現れることがあります。
フィニッシャーに対して、検査可能な製造指示を出してください:
FOIL_GOLD、各箔ごとに個別の識別番号が付けられています。A パッケージデザイン案の審査 この段階こそが、仕上げのレイヤー、ダイラインの位置合わせ、およびバージョン管理を確定させるのに適したタイミングです。ダイの裁断は、その確認作業が終わってから行うべきです。
“「許容範囲内」という表現には、基準点が必要です。
ホイルは、印刷された文字の位置に合っていますか?折り目ですか?完成した蓋の縁ですか?これらはそれぞれ異なる寸法であり、硬質箱の場合、包装や組み立ての過程で配置にばらつきが生じる可能性があります。
ラップを組み付ける前に平らにプレス加工するのか、それとも組み立て済みの部品に対してプレス加工を行うのかを確認してください。提案された工程によって、どの支持、クリアランス、位置決めに関するチェックが重要になるかが決まります。
一軸に沿った計算例を考えてみましょう:
これらの仮定値は、公差がどのように累積していくかを示しています。実際の許容値は、承認された仕様書に記載されている必要があります。
蓋の縁に沿って細い箔の縁取りがあると、わずかなズレが目立ちやすくなります。その縁取りには十分な視覚的余裕を持たせ、組み立てたサンプルを通常の視距離から確認することをお勧めします。
~について オーダーメイドのマグネット式開閉ボックス、蓋やヒンジ、前面のフラップをまたぐ装飾部分には特に注意を払ってください。 リジッドボックス構造設計チーム フォイルの位置を固定する前に、継ぎ目、折り込み部、および動きのある箇所を特定する。

熱を加えると、既存の欠陥を解消しようとする過程で、新たな欠陥が生じる可能性があります。
A 2026年、リヴィウ工科大学の研究者V. Z. MaikおよびV. V. Studentによる実験的研究 検討した ラミネート加工されたパッケージへの箔押し. 彼らはITW Eurofoilをテストした GS-1224 シルバー そして 220-AB ゴールド 二軸延伸ポリプロピレン(BOPP)でラミネート加工された紙の上に、横方向に 90~120°C および特定の圧力 13.4~41.5 MPa.
著者らは、検証対象のセットアップについて、以下の点を特定した。 90~100°C、約26.8 MPa 最適な動作領域として。GS-1224では、フィルムの変形、画像の歪み、および望ましくない箔の転写が 110~120°C 範囲。
ここから導き出される有用な知見は、各フォイル・積層体の組み合わせには、検証済みの動作範囲が必要であるということです。また、これらの実験圧力は、装置や接触面積という文脈において解釈する必要があります。
別の 2026年5月20日に発表された大学の研究 フェドリゴニを調査した ArcoPrint そして アッケレロ UNIWACCOに関する論文 705 そして 745 箔。この研究では、発色性、微細なディテールの再現性、および機械的耐久性を、箔の特性と紙の表面との関連性に結びつけた。この研究は商業印刷物を対象としたものであり、その知見を硬質箱の包装に適用するには、素材の試験が必要となる。
~について 質感のある紙箱の包装紙、承認用サンプルには、実際の表面状態をそのまま反映させてください。金属箔の下では表面の凹凸がより目立ちやすくなるほか、平滑性、密着性、寸法安定性も結果に影響を与えます。
箔のメーカーとグレードを、その色合いとともに記録しておきたい。「金箔」という表現では、不明確な点が多すぎる。
また、スタンピングがラミネートやコーティングの前に行われるのか、後に行われるのかも確認してください。素紙での試験が成功したとしても、完成した表面への密着性についてはほとんど判断できません。
委員会 リジッドボックスのサンプルおよび試作品 意図した材料および仕上げ工程を表すもの。サプライヤーに対し、サンプル限定の代替品がある場合はその旨を特定してもらう。
私の承認チェックリストは簡潔です:
魅力的な1つの標本には、じっくりと目を向ける価値がある。仕上げ処理が、その仕上がりを全行程を通じてどのように維持できるかを問うべきだ。
商業的な収益性に関する安易な主張に対しても、私は同様に懐疑的だ。
A 2016年にクレムソン大学が実施した研究が、『Journal of Applied Packaging Research』誌に掲載された 評価された 参加者172名 ポップコーン、シリアル、箱入りパスタの夕食用食品を購入した。フォイルが注意力に及ぼす影響は製品によってさまざまで、肯定的なものもあれば、否定的なものもあり、影響が見られないものもあった。これらの知見を高級な硬質箱に適用するには、別途テストを行う必要がある。
これは、「ホイルを追加すれば自動的にパッケージの品質が向上する」という前提に対する有益な指摘です。
金型、セットアップ、箔押し工程、サンプル作成、および単品生産については、それぞれ個別の見積項目としてご依頼ください。広範囲の印刷や細かい文字の印刷に複数の工程が必要な場合は、デザインを承認する前にその費用を十分に把握しておいてください。

箔押しにおける最小線幅は、案件ごとに異なる制限値となります。ECMAの折り箱に関するガイドラインでは、正のストロークについては0.20 mm、負の線については0.30 mmを参考値として提示していますが、硬質箱のラッピングについては、実際の用紙、箔、金型、および生産条件に基づいて確認する必要があります。
製造元に、凸部と凹部の両方の形状について承認を求める。
箔押し位置合わせの許容誤差とは、箔押しされた画像と、印刷されたグラフィック、折り目、または完成した箱の縁といった所定の基準との間で、合意された許容位置偏差を指します。リジッドボックスの仕様においては、箔押しの精度と、包装および組み立ての過程で生じる位置ずれについて、個別に考慮する必要があります。
各公差の横に基準点を記入してください。
箔押し用のアートワークを準備するには、承認済みのダイラインに基づいた実寸大の制作用ファイルを用意する必要があります。このファイルには、明確に分離されたベクター形式の箔形状、特定されたスポットカラー、判読可能なストローク、および開口部が含まれていなければなりません。さらに、箔の仕様と現在の改訂版が明記された、コンポジット校正刷りと箔のみの校正刷りを用意する必要があります。
納品前に、仕上げ業者とオーバープリントおよびコーティングの指示内容を確認してください。
テクスチャ加工された紙への箔押しは、条件付きの仕上げオプションです。これを行うには、適合する箔、十分な下地、そして実際の包装紙での試作が成功していることが必要です。これは、表面の凹凸が、箔の密着度、細部の再現性、および満足のいく結果を得るために必要な加圧力に影響を与える可能性があるためです。
箱に包装された後、その見本を承認してください。
XD Packaging社に、ベクターデータ、箱の寸法、注文数量、包装紙の仕様、コーティングまたはラミネートの詳細、およびご希望の箔の品番をお送りください。
箔押し用デザインデータおよびサンプルの確認依頼 また、生産を承認する前に、線幅およびギャップの許容範囲、見当合わせの基準、合意された公差、および代表的な実物サンプルを文書で提示するよう求める。