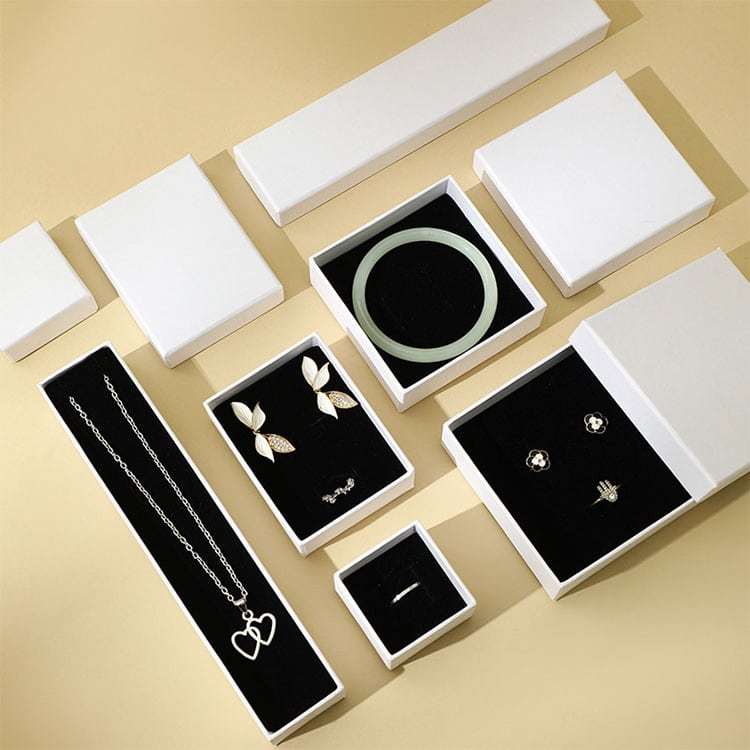
Le linee sottili, gli errori di allineamento e le superfici incompatibili possono compromettere un bellissimo disegno stampato a caldo. Ecco cosa specificare e verificare prima di approvare una tiratura di scatole rigide.
Il foglio di alluminio mette in luce le compromissioni.
Quando un logo delicato viene trasferito su una pellicola laminata, per poi essere piegato, incollato e posizionato attorno a un guscio rigido, il risultato finale dipende da diverse operazioni le cui tolleranze non vengono mai evidenziate dal prototipo digitale.
Cosa ha dimostrato esattamente una resa impeccabile?
La stampa a caldo su scatole rigide prevede l'uso di uno stampo riscaldato per trasferire uno strato decorativo di lamina sul materiale di rivestimento. Conosciuto anche come stampa a caldo o stampa con lamina, il processo dipende dall'interazione tra la lamina, la superficie, la temperatura, la pressione e il tempo di contatto.
Il mio punto di partenza è semplice: approvare insieme il minimo dettaglio, il materiale effettivo e la posizione di montaggio. Il fatto che un fornitore sia disposto, in linea di massima, ad apporre un logo non ci dice molto sull’affidabilità con cui tale logo resisterà al processo di produzione.

Prima di parlare di quanto la finitura debba apparire “di alta qualità”, vorrei chiedere chiarimenti su due aspetti:
Questi richiedono limiti distinti.
L'Associazione europea dei produttori di cartone linee guida per la grafica tecnica specificare Linee positive da 0,20 mm e Linee negative da 0,30 mm per la stampa a caldo. Tali linee guida riguardano le scatole pieghevoli; per gli involucri delle scatole rigide, utilizzare i valori indicati come parametri di riferimento provvisori, previa approvazione del produttore.
| Presentazione dell'opera d'arte | Obbligo di riferimento o di approvazione | Cosa controllerei |
|---|---|---|
| Corsa positiva della lamina | Riferimento ECMA: 0,20 mm, circa 0,57 pt | Tratto di massima precisione alle dimensioni finali di produzione |
| Linea negativa o apertura | Riferimento ECMA: 0,30 mm, circa 0,85 pt | Lasciare spazi vuoti e distanziare le lettere |
| Caratteri piccoli | Dipende dal font e dal processo | Serrif, contorni e spessore del tratto |
| Pannello largo in lamina compatta | Processo con materiale reale | Copertura, fori e definizione dei bordi |
| Dettaglio preciso accanto a un’area piena | Studio clinico combinato | Se entrambi si riproducono in modo accettabile nel passaggio proposto |
Diffido delle dimensioni minime dei caratteri indicate senza specificarne il tipo. Un carattere serif delicato e uno sans serif in grassetto possono avere la stessa dimensione in punti, ma presentare problemi di stampa molto diversi.
Fornisci al finitore un'istruzione di produzione che possa essere verificata:
FOIL_GOLD, con un'identificazione distinta per ogni foglio.A revisione della grafica dell'imballaggio È la fase giusta per definire gli strati di finitura, l’allineamento della fustella e il controllo delle versioni. Il taglio della fustella dovrebbe avvenire dopo tale revisione.
“L'espressione ”entro i limiti di tolleranza” richiede un punto di riferimento.
La pellicola è allineata alla scritta stampata? A una piega? Al bordo del coperchio finito? Si tratta di misure diverse, e una scatola rigida può causare variazioni di posizionamento durante l’avvolgimento e l’assemblaggio.
Chiedere se il rivestimento verrà stampato in piano prima del montaggio o se la stampaggio avverrà su un componente già assemblato. Il percorso proposto determina quali controlli relativi al supporto, agli spazi liberi e al posizionamento siano rilevanti.
Consideriamo un calcolo esemplificativo lungo un asse:
Questi valori ipotetici dimostrano come le tolleranze possano accumularsi. I valori effettivi devono essere indicati nelle specifiche approvate.
Un sottile bordo in lamina che corre vicino al bordo del coperchio rende evidenti anche i più piccoli spostamenti. Lascierei un ampio margine visivo attorno a quel bordo e controllerei il campione assemblato da una normale distanza di osservazione.
Per scatole con chiusura magnetica personalizzate, prestare particolare attenzione alle decorazioni che attraversano il coperchio, la cerniera o il lembo anteriore. Chiedere al team di progettazione strutturale delle scatole rigide per individuare le giunture, i risvolti e le zone di movimento prima di fissare la posizione della lamina.

Un aumento della temperatura può causare un nuovo difetto proprio mentre si cerca di risolvere uno già esistente.
A Studio sperimentale del 2026 condotto dai ricercatori del Politecnico di Leopoli V. Z. Maik e V. V. Student esaminato stampa a caldo su imballaggi laminati. Hanno testato ITW Eurofoil GS-1224 argento e 220-AB oro su carta laminata con polipropilene biassialmente orientato, o BOPP, su tutta la superficie 90–120 °C e pressioni specifiche di 13,4–41,5 MPa.
Per la configurazione sottoposta a test, gli autori hanno individuato 90–100 °C e circa 26,8 MPa come area operativa preferita. Con il modello GS-1224, hanno segnalato deformazioni della pellicola, distorsioni dell'immagine e trasferimento indesiderato della lamina nel 110–120 °C gamma.
La conclusione utile è che ogni combinazione di foglio e laminato richiede un intervallo operativo convalidato. Tali pressioni sperimentali devono inoltre essere interpretate nel contesto dell’apparecchiatura e dell’area di contatto.
Un altro studio universitario pubblicato il 20 maggio 2026 ha esaminato Fedrigoni ArcoPrint e Acquerello articoli con UNIWACCO 705 e 745 lamine. Lo studio ha messo in relazione la copertura, la riproduzione dei dettagli più fini e la resistenza meccanica con le proprietà delle lamine e le superfici cartacee. Il lavoro riguardava prodotti stampati commerciali; per applicare i risultati ottenuti agli involucri delle scatole rigide è necessario effettuare una serie di prove sui materiali.
Per confezioni in carta goffrata, includere la superficie esatta nel campione di approvazione. Le irregolarità superficiali possono risultare più evidenti sotto la lamina metallica, mentre la levigatezza, l’adesione e la stabilità dimensionale influiscono sul risultato.
Vorrei che venissero indicati il produttore e il tipo di lamina, oltre al colore. L’espressione “lamina dorata” lascia troppe cose non specificate.
Verificate inoltre se la stampa avviene prima o dopo la laminazione o la verniciatura. Una prova riuscita su carta non trattata non fornisce indicazioni significative sull’adesione alla superficie finita.
Commissione campioni e prototipi in scatola rigida che rappresentino i materiali e il processo di finitura previsti. Chiedere al fornitore di segnalare eventuali sostituzioni che riguardano solo i campioni.
La mia lista di controllo per l'approvazione è breve:
Un singolo esemplare di grande effetto merita un’analisi approfondita. Chiediti come il finitore manterrà il risultato per tutta la durata della tiratura.
Sono altrettanto scettico riguardo alle affermazioni automatiche sui rendimenti commerciali.
A Studio del 2016 dell'Università di Clemson pubblicato sul *Journal of Applied Packaging Research* valutato 172 partecipanti acquistare popcorn, cereali e piatti pronti a base di pasta in scatola. Gli effetti del foglio di alluminio sull’attenzione variavano a seconda dei prodotti: in alcuni casi erano positivi, in altri negativi e in altri ancora assenti. L’applicazione di tali risultati alle confezioni rigide di lusso richiede test specifici.
Si tratta di una correzione utile all'idea secondo cui l'aggiunta di un foglio metallico migliori automaticamente una confezione.
Richiedere voci di preventivo separate per gli stampi, l’allestimento, i passaggi di stampa della lamina, i campioni e la produzione in serie. Se una copertura estesa e caratteri di piccole dimensioni richiedono passaggi separati, è necessario valutare tale costo prima di approvare il progetto.

La larghezza minima della linea per la stampa a caldo è un limite specifico per ogni lavoro; le linee guida dell’ECMA relative alle scatole pieghevoli indicano valori di riferimento pari a 0,20 mm per i tratti positivi e 0,30 mm per le linee negative, mentre per le confezioni rigide è necessario verificare tali valori in base alla carta, alla lamina, agli stampi e alle condizioni di produzione effettivi.
Chiedere al produttore di approvare sia i dettagli positivi che quelli negativi.
La tolleranza di registrazione nella stampa a caldo è la deviazione posizionale ammissibile concordata tra l’immagine stampata e un riferimento specificato, come ad esempio una grafica stampata, una piega o il bordo di una scatola finita; le specifiche relative alle scatole rigide richiedono infatti di considerare separatamente la precisione della stampa e lo spostamento che si verifica durante il confezionamento e l’assemblaggio.
Indicare il punto di riferimento accanto a ciascuna tolleranza.
La preparazione della grafica per la stampa a caldo comporta la fornitura di un file di produzione a grandezza naturale sulla linea di taglio approvata, con forme vettoriali della lamina chiaramente separate, colori spot identificati, tratti leggibili e spazi interni liberi, oltre a prove di stampa composite e solo lamina corrispondenti che indichino le specifiche della lamina e la revisione corrente.
Verificare le istruzioni relative alla sovrastampa e alla verniciatura con il responsabile della finitura prima dell'invio in stampa.
La stampa a caldo su carta ruvida è un'opzione di finitura soggetta a determinate condizioni che richiede una lamina compatibile, un supporto adeguato e una prova riuscita sulla confezione vera e propria, poiché le irregolarità della superficie (rilievi e avvallamenti) possono influire sulla copertura, sulla riproduzione dei dettagli più fini e sulla quantità di pressione necessaria per ottenere un risultato accettabile.
Approvare il campione dopo che è stato avvolto sulla scatola.
Invia a XD Packaging la grafica vettoriale, le dimensioni della scatola, la quantità ordinata, le specifiche della carta da imballaggio, i dettagli relativi al rivestimento o alla laminazione e il codice di riferimento della lamina desiderata.
Richiedi la revisione della grafica e del campione per la stampa a caldo e richiedere per iscritto i limiti relativi alla profondità di incisione e alla distanza tra i caratteri, i riferimenti di registrazione, le tolleranze concordate e un campione fisico rappresentativo prima di autorizzare la produzione.